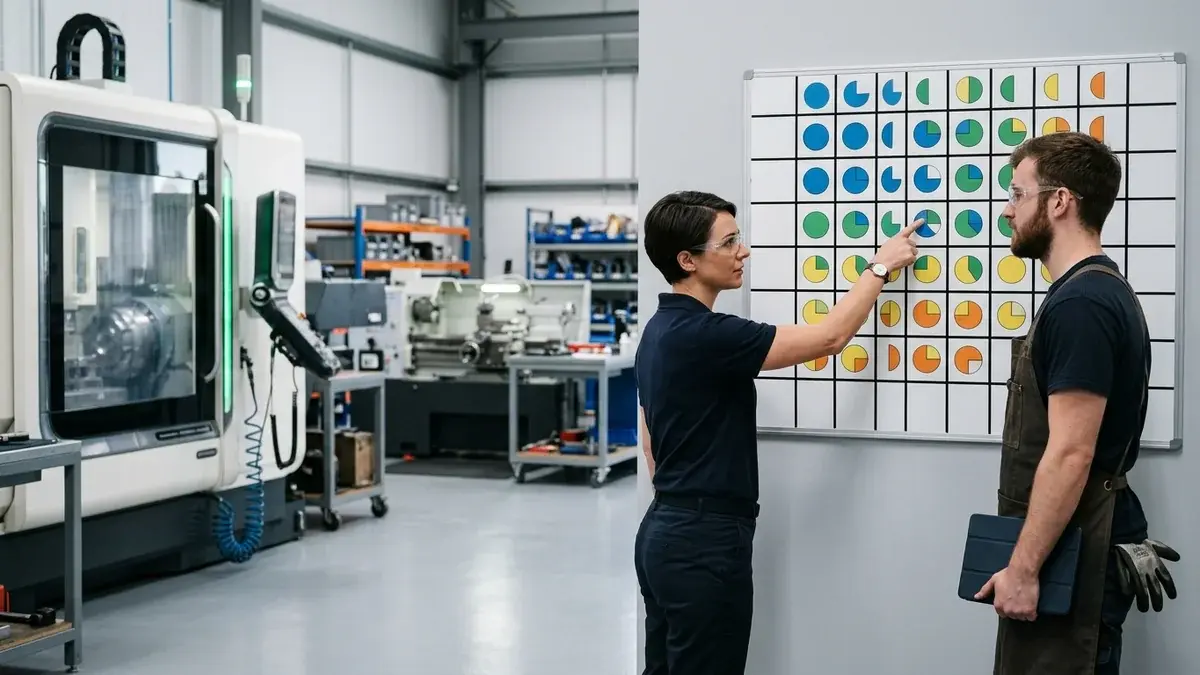
Une matrice de compétences est un tableau qui croise vos opérateurs et vos machines, et indique dans chaque case le niveau d’autonomie de chaque personne. En atelier CNC, elle répond à une question que le chef d’atelier se pose chaque matin : qui peut faire tourner quelle machine aujourd’hui, et sur quel type de travail ?
Dans beaucoup d’ateliers, cette information vit encore dans un fichier Excel, sur des fiches signées ou dans la tête des chefs d’équipe. Ça tient jusqu’au jour où un opérateur absent bloque le centre 5 axes, où une commande urgente arrive, ou où un client demande la preuve d’une habilitation. Ce guide montre comment construire une matrice de compétences au niveau de la machine, avec un exemple. Il explique aussi comment évaluer les opérateurs au poste, lire les risques que la matrice révèle et l’utiliser pour affecter et planifier.
Qu’est-ce qu’une matrice de compétences en atelier CNC ?
Une matrice de compétences est un tableau à double entrée. Les lignes sont les opérateurs, les colonnes sont les machines ou les opérations, et chaque case contient un niveau : en formation, autonome avec appui, autonome, ou capable de former les autres. On la lit dans les deux sens. Par colonne, elle montre combien de personnes savent faire tourner une machine. Par ligne, elle montre sur combien de machines chaque opérateur peut être affecté.
Dans un atelier CNC, la matrice doit être plus fine qu’une fiche de poste. « Opérateur CNC » ne dit pas grand-chose. Ce qui compte, c’est l’opération réelle : réglage sur un centre 5 axes, changement de série sur un tour bi-broche, palpage, lecture de gamme, autocontrôle, gestion d’un changeur de palettes, usinage d’un matériau difficile. Un opérateur peut être autonome sur un tour pour des séries récurrentes, mais pas encore sur une première pièce complexe avec contrôle renforcé.
On parle aussi de matrice de polyvalence. Les deux termes sont souvent utilisés l’un pour l’autre. Quand on les distingue, la matrice de compétences décrit ce que chaque poste exige et le niveau de chacun. La matrice de polyvalence, elle, met l’accent sur le nombre de postes que chaque personne peut tenir. Dans la pratique, un seul tableau sert aux deux usages.
Pourquoi tenir une matrice de compétences en atelier CNC ?
- Ne plus dépendre de la mémoire du chef d’équipe. La réponse à « qui sait faire tourner cette machine ? » est écrite, partagée et datée.
- Repérer les machines qui reposent sur une seule personne. Si un seul opérateur est autonome sur le 5 axes, son absence arrête la machine, même si elle est libre.
- Affecter le bon opérateur au bon travail. On évite de confier une opération à quelqu’un qui n’est pas encore autonome, alors que le planning suppose une exécution fluide.
- Former là où la capacité en dépend. La matrice montre quelle formation débloque une machine, plutôt que de former au hasard des disponibilités.
- Prouver une compétence en audit. Une date de validation et un validateur pour chaque niveau valent mieux qu’une recherche de documents la veille de l’audit. Voir le système de management de la qualité en atelier CNC.
Une machine libre n’est pas une capacité réelle si personne ne peut l’exploiter correctement. Dans un atelier où la main-d’œuvre qualifiée manque, la matrice de compétences est souvent le premier endroit où l’on voit le vrai goulot. Voir aussi comment faire face à la pénurie de main-d’œuvre.
Les 4 niveaux d’une matrice de compétences
Une échelle à quatre niveaux suffit dans la plupart des ateliers. Une échelle plus fine est difficile à évaluer de façon constante d’un chef d’équipe à l’autre. Le lean utilise souvent une échelle de ce type, appelée ILUO. Ce qui compte, c’est d’écrire ce que chaque niveau veut dire sur vos machines.
| Niveau | Ce que l’opérateur sait faire | Supervision nécessaire |
|---|---|---|
| 1. En formation | Charge et décharge les pièces, lance un cycle déjà réglé, connaît les règles de sécurité de la machine | Toujours accompagné |
| 2. Autonome avec appui | Fait tourner une série récurrente, réalise les contrôles de base, réagit aux alarmes courantes | Appel au régleur pour un réglage, une première pièce ou un écart |
| 3. Autonome | Fait le réglage, le changement de série, la première pièce et les contrôles, sur toute la gamme de pièces de la machine | Aucune en fonctionnement normal |
| 4. Formateur | Maîtrise la machine dans les cas difficiles et peut former et valider les autres opérateurs | Aucune, et valide les niveaux des autres |
Adaptez la définition de chaque niveau à vos machines. Sur un tour d’ébauche qui fait toujours les mêmes pièces, le niveau 3 s’obtient vite. Sur un centre 5 axes avec des premières pièces fréquentes, il peut demander des mois.
Exemple de matrice de compétences pour un atelier CNC
Voici une matrice pour un atelier de cinq opérateurs et cinq machines. Les chiffres sont une illustration : remplacez-les par vos propres machines et vos propres équipes.
| Opérateur | Tour CNC 01 | Tour bi-broche 02 | Centre 3 axes 03 | Centre 3 axes 04 | Centre 5 axes 05 |
|---|---|---|---|---|---|
| Opérateur A | 4 | 3 | 3 | 3 | 4 |
| Opérateur B | 3 | 1 | 4 | 3 | 0 |
| Opérateur C | 2 | 0 | 3 | 4 | 2 |
| Opérateur D | 0 | 0 | 3 | 3 | 0 |
| Opérateur E | 3 | 4 | 0 | 1 | 0 |
| Opérateurs autonomes (niveau 3 ou 4) | 3 | 2 | 4 | 4 | 1 |
0 signifie que l’opérateur n’est pas formé sur la machine. La dernière ligne est la plus utile au quotidien : elle compte, pour chaque machine, les opérateurs qui peuvent la faire tourner seuls.
Cette matrice montre trois choses :
- Le centre 5 axes dépend d’une seule personne. Seul l’opérateur A est autonome. S’il est absent ou occupé ailleurs, le 5 axes s’arrête. L’opérateur C, au niveau 2, est le candidat naturel pour passer au niveau 3.
- L’opérateur A est sollicité partout. Il est formateur sur deux machines et autonome sur les trois autres. C’est aussi lui qui devrait former C sur le 5 axes : sa charge doit le permettre.
- L’opérateur D est peu polyvalent. Il n’est autonome que sur les deux centres 3 axes. Un passage au niveau 2 sur le tour 01 donnerait de la souplesse au chef d’équipe.
Comment construire une matrice de compétences en 6 étapes
- Listez les machines et les opérations critiques. Partez des machines, puis ajoutez les opérations qui demandent un savoir-faire à part : réglage 5 axes, palpage, changement de palettes, matériau difficile. Gardez une liste courte. Une matrice de 60 colonnes ne sera pas tenue à jour.
- Écrivez la définition des niveaux. Pour chaque machine ou groupe de machines, décrivez en une ligne ce qu’un opérateur de niveau 2, 3 et 4 doit savoir faire. Sans cette définition, deux chefs d’équipe noteront différemment.
- Évaluez au poste, pas en salle. Le niveau se valide en observant l’opérateur sur la machine, avec une grille courte. La section suivante détaille les critères.
- Notez la date et le validateur. Chaque niveau doit avoir une date de validation et le nom de la personne qui l’a validé. C’est ce qui rend la matrice utilisable en audit.
- Ajoutez les habilitations à échéance. Les habilitations de sécurité et les formations obligatoires ont une date d’expiration ou de recyclage. Notez-la dans la matrice pour voir ce qui arrive à échéance.
- Fixez une règle de mise à jour. Mettez la matrice à jour à chaque validation, à chaque arrivée ou départ, et revoyez-la en entier au moins une fois par trimestre. Une matrice qui n’est plus à jour donne de fausses certitudes.
Une structure simple fonctionne mieux qu’un modèle trop détaillé : opérateur, machine ou groupe de machines, compétence attendue, niveau, date de validation, validateur, date de recyclage s’il y en a une.
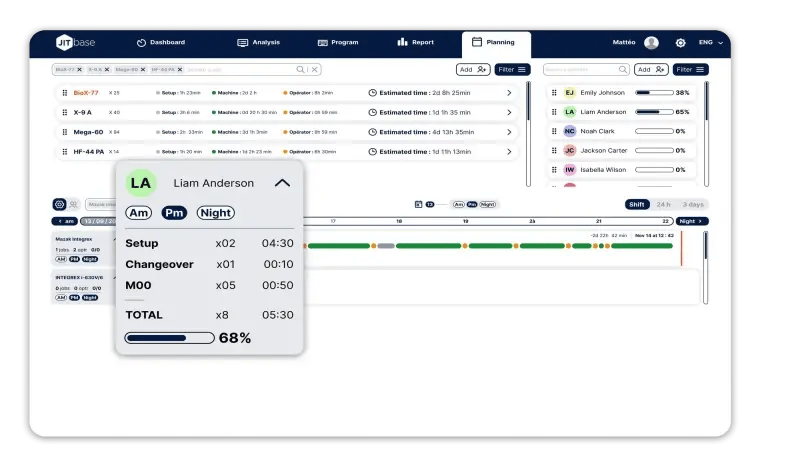
Affectez chaque opérateur selon sa charge réelle. JITbase prévoit les interventions manuelles de chaque quart, comme les réglages, les changements de pièce et les contrôles, pour aider le superviseur à répartir les opérateurs sur les machines.
Découvrir l’allocation des opérateursComment évaluer les compétences au poste
Un questionnaire seul ne valide pas une compétence en atelier. Il faut voir l’opérateur préparer la machine, exécuter la gamme, réaliser un changement de série proprement, contrôler la première pièce et réagir à un écart. Gardez une grille courte et observable. Une grille trop longue finit souvent par être remplie de mémoire, après coup.
Quelques critères utiles :
- Respect de la séquence opératoire
- Qualité de la première pièce
- Respect des règles de sécurité
- Autonomie sur les contrôles de base
- Tenue des temps de préparation et d’intervention
Liez la grille aux instructions de poste et aux listes de vérification que l’opérateur utilise déjà. Si ces documents sont numériques, l’évaluation porte sur la même référence que le travail quotidien. Voir la numérisation des tâches au poste de travail.
Les évaluations au poste servent aussi à l’amélioration continue. Si plusieurs opérateurs bloquent sur la même opération, le problème vient peut-être de la méthode ou du programme, pas des personnes. Voir le kaizen en atelier CNC.
Lire la matrice de compétences : où sont les risques ?
Une fois remplie, la matrice se lit comme un tableau de risques. Quatre situations reviennent dans la plupart des ateliers :
- Une machine avec un seul opérateur autonome. C’est le risque le plus fréquent et le plus coûteux. Beaucoup d’ateliers visent au moins deux ou trois opérateurs autonomes par machine critique.
- Un opérateur autonome sur une ou deux machines seulement. Il est difficile à réaffecter quand le travail change de machine.
- Un formateur qui porte toutes les machines difficiles. Il est indispensable, mais il est aussi celui qui a le moins de temps pour former.
- Des habilitations qui arrivent à échéance. Un opérateur compétent mais dont l’habilitation a expiré ne peut pas être affecté.
Pour choisir quelles formations lancer en premier, croisez la matrice avec la charge à venir. Si les commandes du mois prochain chargent le 5 axes, passer un deuxième opérateur au niveau 3 sur cette machine a plus de valeur qu’une formation sur une machine peu chargée. Voir comment augmenter la capacité de production.
Pour faire monter un opérateur d’un niveau, les formats courts fonctionnent bien au poste. Par exemple : une vidéo de moins de cinq minutes, des photos de l’outillage, une liste de vérification de préparation et deux questions de validation. Un opérateur expérimenté sur deux centres 3 axes peut ainsi apprendre une procédure de bridage différente sans passer une demi-journée en salle. La validation du niveau se fait ensuite au poste. Pour suivre l’effet sur la productivité, voir comment mesurer l’efficacité de la main-d’œuvre.
Former sans désorganiser la production
Dans un atelier CNC, un opérateur ne travaille pas seulement quand la machine coupe. Il prépare, charge, décharge, contrôle, lance les cycles, change les outils et répond aux aléas, souvent sur plusieurs machines à la fois. Un opérateur qui paraît disponible sur le papier peut être déjà saturé par des interventions courtes mais nombreuses.
Former quelqu’un sans regarder sa charge réelle peut dégrader la production du jour. Attendre une période creuse repousse la formation indéfiniment. La bonne approche est de distinguer :
- Le temps automatique de la machine
- Le temps d’intervention manuelle
- Les changements de série ou de pièce
- Les moments où l’opérateur surveille plusieurs machines
Les longs cycles automatiques sur les machines de l’opérateur formateur sont souvent le meilleur moment pour former. Pour mesurer la charge réelle de vos opérateurs, voir le diagnostic de charge opérateur en 15 minutes et les techniques pour équilibrer la charge de travail.
Relier la matrice de compétences au planning
Une matrice de compétences tenue à part informe le chef d’atelier. Reliée au planning, elle l’aide à décider. L’ERP planifie les commandes, la matière et les dates promises. Mais l’exécution au niveau de la machine et de l’opérateur demande une couche plus fine. Il faut savoir qui est formé, mais aussi qui est disponible et capable de faire telle opération sur telle machine, aujourd’hui ou cette semaine.
Dans JITbase, les compétences sont définies par opérateur et par machine, avec des niveaux. Elles peuvent être saisies directement dans JITbase ou importées. Le planning et l’allocation des opérateurs en tiennent compte, avec les horaires de chacun. JITbase prévoit aussi les interventions manuelles de chaque quart, comme les réglages, les changements de pièce, les arrêts M00 et les contrôles qualité, pour estimer la charge de chaque opérateur. Le superviseur voit ainsi qui peut faire tourner chaque machine et qui a encore de la marge pour en prendre une de plus ou pour former un collègue.
JITbase ne remplace pas votre suivi des formations ni votre registre d’habilitations. Il reste à votre équipe de valider les niveaux au poste et de les mettre à jour. Pour aller plus loin sur l’opérateur connecté à la machine, voir la mise en place du travailleur connecté et sa mise à l’échelle dans l’atelier.
Planifiez avec les compétences réelles de vos opérateurs. JITbase calcule le planning en tenant compte des machines, des compétences et des horaires des opérateurs, et le recalcule quand une contrainte change.
Découvrir la planification algorithmiqueLes erreurs courantes avec une matrice de compétences
- Noter par métier plutôt que par machine. « Régleur » ne dit pas sur quelles machines la personne est autonome.
- Trop de colonnes et trop de niveaux. La matrice devient impossible à tenir à jour et personne ne la consulte.
- Valider sans observer. Un niveau attribué sans évaluation au poste donne une fausse sécurité.
- Oublier les dates. Sans date de validation ni date de recyclage, la matrice ne prouve rien en audit.
- Remplir la matrice une fois et la ranger. Elle doit servir chaque semaine à l’affectation et aux choix de formation.
- Former sans regarder la charge à venir. La formation la plus utile est celle qui débloque une machine chargée.
Lors d’un changement de poste, la matrice aide aussi à préparer l’équipe suivante. Voir les bonnes pratiques de passation de poste.
Ce qu’il faut retenir
- Une matrice de compétences croise opérateurs et machines, avec un niveau d’autonomie dans chaque case.
- En atelier CNC, notez par machine ou par opération, pas par métier.
- Quatre niveaux écrits et une évaluation au poste suffisent dans la plupart des ateliers.
- Lisez la matrice par colonne pour trouver les machines qui dépendent d’une seule personne.
- Choisissez les formations selon la charge à venir et le bon moment selon la charge réelle des opérateurs.
- Reliée au planning, la matrice aide à affecter le bon opérateur à la bonne machine chaque jour.
Mesurez ce que vous coûtent les machines arrêtées faute d’opérateur. Estimez ce que rapporterait une meilleure répartition des opérateurs sur vos propres machines.
Calculer votre retour sur investissementFoire aux questions
Qu’est-ce qu’une matrice de compétences ?
Une matrice de compétences est un tableau qui croise les personnes d’une équipe et les postes, machines ou opérations, avec dans chaque case le niveau de maîtrise de chaque personne. Elle montre d’un coup d’œil qui sait faire quoi, et à quel niveau d’autonomie.
En atelier CNC, la matrice est la plus utile au niveau de la machine ou de l’opération, par exemple le réglage sur un centre 5 axes ou le changement de série sur un tour bi-broche. Lue par colonne, elle montre combien d’opérateurs peuvent faire tourner chaque machine. Lue par ligne, elle montre sur combien de machines chaque opérateur peut être affecté.
Quelle est la différence entre une matrice de compétences et une matrice de polyvalence ?
Les deux termes sont souvent utilisés l’un pour l’autre. Quand on les distingue, la matrice de compétences décrit les compétences requises par poste et le niveau de chaque personne, tandis que la matrice de polyvalence met l’accent sur le nombre de postes que chaque personne peut tenir.
Dans un atelier CNC, un seul tableau opérateurs par machines sert aux deux usages. On le lit par colonne pour la couverture de chaque machine, et par ligne pour la polyvalence de chaque opérateur. L’important est de garder la même définition des niveaux dans tout l’atelier.
Combien de niveaux utiliser dans une matrice de compétences ?
Quatre niveaux suffisent dans la plupart des ateliers : en formation, autonome avec appui, autonome et formateur. Le lean utilise souvent une échelle de ce type, appelée ILUO. Une échelle plus fine est difficile à évaluer de la même façon d’un chef d’équipe à l’autre.
Le nombre de niveaux compte moins que leur définition. Pour chaque machine ou groupe de machines, écrivez en une ligne ce qu’un opérateur doit savoir faire à chaque niveau, par exemple faire seul le réglage et la première pièce pour le niveau autonome. Sans cette définition écrite, la matrice reflète l’avis de celui qui la remplit.
À quelle fréquence mettre à jour la matrice de compétences ?
Mettez la matrice à jour à chaque événement qui la change : un niveau validé au poste, un nouvel opérateur, un départ, une nouvelle machine ou une habilitation qui expire. Une mise à jour au fil de l’eau évite de découvrir une erreur le jour où l’on en a besoin.
En plus, faites une revue complète au moins une fois par trimestre avec les chefs d’équipe. C’est le moment de vérifier les dates de recyclage, de retirer les niveaux qui ne sont plus pratiqués et de choisir les prochaines formations selon la charge à venir.
Faut-il un logiciel pour gérer une matrice de compétences ?
Non, pas pour commencer. Un tableau Excel bien structuré, avec une ligne par opérateur, une colonne par machine, les niveaux, les dates de validation et les dates de recyclage, suffit pour la plupart des petits ateliers. Le plus important est de le tenir à jour et de s’en servir chaque semaine.
Un logiciel devient utile quand la matrice doit servir au planning tous les jours, ou quand l’atelier a plusieurs équipes et beaucoup de machines. JITbase, par exemple, permet de saisir ou d’importer les compétences par opérateur et par machine, avec des niveaux, et en tient compte dans le planning et l’allocation des opérateurs. Il ne remplace ni l’ERP ni votre registre de formations.
Comment mesurer l’effet de la formation sur la capacité ?
Partez d’indicateurs qui parlent à la production : nombre d’opérateurs autonomes par machine, nombre de machines critiques qui dépendent d’une seule personne, temps passé par les régleurs à dépanner des opérateurs, et tenue des temps standards après la validation d’un niveau.
Ces indicateurs dépendent de chaque atelier. Traitez-les comme des repères internes, pas comme des ratios universels. L’objectif est de voir si la formation augmente vraiment les choix d’affectation et réduit les machines arrêtées faute d’opérateur.