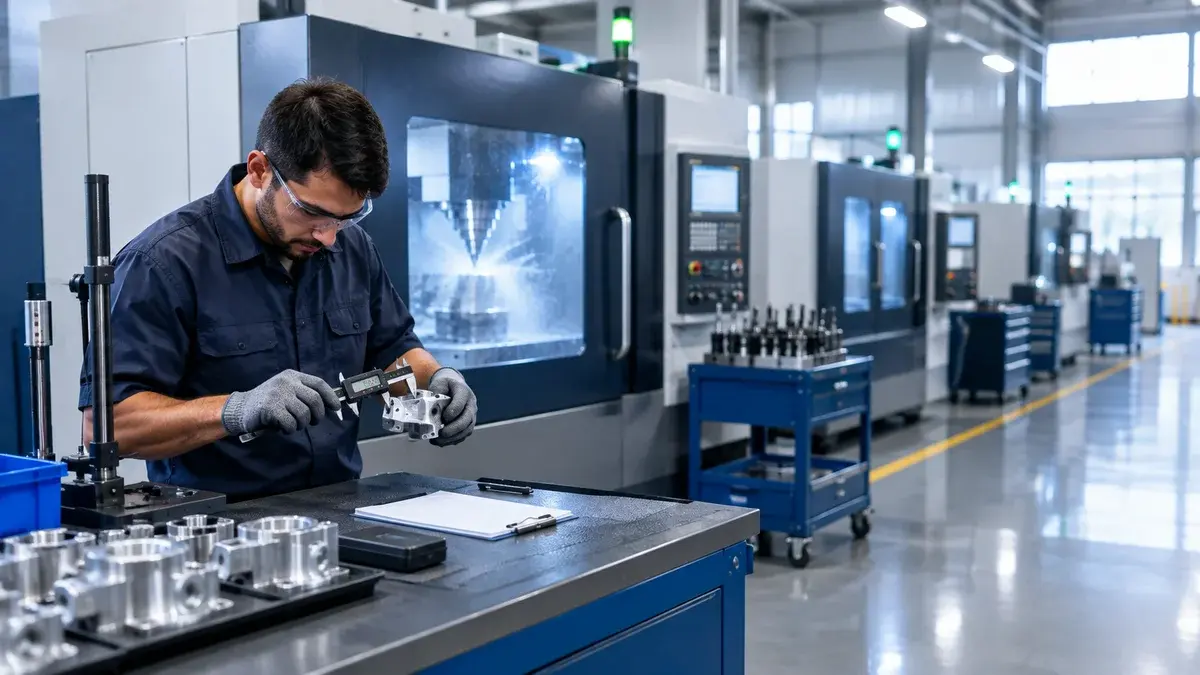
Dans un atelier CNC, l’opérateur reste rarement devant une seule machine à attendre la fin du cycle. Pendant que la broche tourne, il contrôle la pièce précédente, ébavure, prépare le brut suivant, prérègle un outil ou recharge un ravitailleur de barres. Ce sont les tâches en temps masqué. Elles ne coûtent rien tant qu’elles tiennent dans le cycle. Mais dès qu’elles débordent, ou que deux machines réclament l’opérateur au même moment, la machine attend et le planning glisse. Or la plupart des plannings ne les voient pas. Ce guide explique comment recenser ces tâches, calculer la charge réelle qu’elles représentent et les intégrer au planning de l’atelier.
En bref :
- Une tâche en temps masqué se fait pendant que la machine usine. Elle ne coûte rien tant qu’elle se termine avant la fin du cycle.
- Les ERP et les gammes planifient surtout le temps machine. La charge opérateur liée à ces tâches reste invisible, d’où des machines qui attendent leur opérateur.
- La méthode : recenser les tâches avec leur fréquence, vérifier qu’elles tiennent dans le cycle, les placer dans le planning, puis suivre l’écart entre le prévu et le réel.
Tâche en temps masqué : définition et exemples en usinage CNC
Le temps masqué désigne le temps pendant lequel la machine travaille en autonomie. Une tâche opérateur est dite « en temps masqué » (on parle aussi de travail en temps masqué) lorsqu’elle se déroule pendant ce temps : elle n’allonge pas le cycle, à condition de se terminer avant que la machine ait besoin de l’opérateur.
À l’inverse, une tâche en temps non masqué immobilise la machine : chargement et déchargement de la pièce, intervention sur un arrêt programmé M00, réglage au changement de série.
| Tâche | Exemple | Type habituel |
|---|---|---|
| Contrôle dimensionnel | Mesure de la pièce précédente au poste de contrôle | Masqué |
| Ébavurage et finition manuelle | Reprise des arêtes, nettoyage de la pièce | Masqué |
| Préparation du lot suivant | Brut, éléments de bridage, documents | Masqué |
| Préréglage d’outils | Mesure des outils hors machine | Masqué |
| Rechargement | Ravitailleur de barres, cellule robotisée | Masqué s’il est anticipé |
| Chargement et déchargement | Ouverture de porte, bridage de la pièce | Non masqué |
| Arrêt programmé M00 | Contrôle en cours d’usinage, retournement de pièce | Non masqué |
Une même tâche peut changer de catégorie. Un contrôle fait sur la machine, porte ouverte, est en temps non masqué. Le même contrôle déplacé vers un poste de mesure pendant l’usinage de la pièce suivante passe en temps masqué. C’est tout l’enjeu de l’organisation du poste.
Pourquoi les tâches en temps masqué échappent au planning
Les ERP et les MRP planifient surtout en heures machine, à partir des gammes. Une gamme peut contenir un temps main-d’œuvre, mais elle indique rarement l’essentiel : ce travail se fait-il pendant l’usinage ou machine arrêtée, et dans quelle fenêtre du cycle? Le planning suppose donc implicitement qu’un opérateur peut suivre ses machines sans contrainte.
Sur le terrain, trois situations font mentir cette hypothèse :
- La tâche dure plus longtemps que le cycle. La machine termine et attend que l’opérateur finisse son contrôle.
- Deux machines terminent presque en même temps. L’une des deux attend forcément.
- Une tâche périodique tombe au mauvais moment. Un contrôle toutes les dix pièces ou un changement d’outil usé s’ajoute à un cycle déjà chargé.
Dans les trois cas, l’arrêt apparaît dans le suivi machine comme une simple attente, sans cause visible. On cherche alors un problème machine là où il s’agit d’un problème de charge opérateur.
Étape 1 : recenser les tâches en temps masqué de chaque poste
Observez chaque poste sur plusieurs périodes représentatives : début d’équipe, série stable, changement de référence. Pour chaque tâche, notez :
- sa description et le poste où elle se fait (sur la machine ou à côté);
- son déclencheur : chaque pièce, toutes les n pièces, chaque changement d’outil, chaque lot;
- sa durée moyenne, mesurée sur plusieurs occurrences;
- si elle conditionne le redémarrage de la machine ou si elle peut attendre.
La fréquence est le point le plus souvent oublié. Un contrôle de 4 minutes fait une pièce sur trois ne pèse pas comme un contrôle fait à chaque pièce. Pour choisir les bons indicateurs, consultez notre guide pour mesurer la charge opérateur en atelier CNC.
Les temps machine utilisés doivent eux aussi être fiables, idéalement issus des programmes et des cycles réels plutôt que des gammes théoriques. Notre méthode pour extraire les temps de cycle du G-code détaille cette étape.
Étape 2 : vérifier que les tâches tiennent dans le cycle
Une tâche est réellement masquée si sa durée reste inférieure au temps d’usinage restant au moment où elle commence. Pour un opérateur multi-machines, la vérification passe par un calcul de la charge de travail sur l’ensemble de ses machines :
Charge opérateur (%) = temps opérateur requis sur la période ÷ durée de la période × 100, toutes machines confondues.
Exemple illustratif : un opérateur suit deux tours. Chaque cycle dure 12 minutes d’usinage plus 2 minutes de chargement, soit une pièce toutes les 14 minutes par machine. Par pièce, l’opérateur fait le chargement (2 minutes, non masqué), un contrôle (4 minutes) et un ébavurage (3 minutes), tous deux masqués. Cela fait 9 minutes de travail par machine toutes les 14 minutes, soit 18 minutes pour deux machines : une charge de 129 %. Les machines attendront leur opérateur à chaque cycle.
Si le plan qualité permet de contrôler une pièce sur trois, le contrôle ne pèse plus qu’environ 1,3 minute par pièce. La charge tombe à environ 12,7 minutes sur 14, soit près de 90 %. Le contrôle n’a pas disparu : il a changé de fréquence. Mais à 90 %, la marge reste faible, et la moindre dérive créera de l’attente.
Planifiez vos opérateurs avec les vrais temps machine. JITbase répartit les opérateurs sur les machines en tenant compte des temps de cycle, des réglages et des tâches manuelles.
Découvrir l’ordonnancement de la main-d’œuvreÉtape 3 : intégrer les tâches en temps masqué au planning
Une fois recensées et chiffrées, les tâches doivent apparaître dans le planning, à côté du temps machine :
- Placez chaque tâche dans la fenêtre du cycle qui la rend possible, en tenant compte de sa fréquence.
- Décalez les fins de cycle des machines suivies par le même opérateur, pour éviter que deux machines le réclament ensemble.
- Donnez la priorité aux tâches qui conditionnent un redémarrage (chargement, rechargement) sur celles qui peuvent attendre (ébavurage d’un lot terminé).
- Recalculez l’affectation dès qu’un cycle change : nouvelle référence, nouvel outil, nouveau programme.
Faite à la main, cette gestion de la charge de travail devient vite intenable au-delà de deux ou trois machines par opérateur. Dans JITbase, la fonction Tâches opérateur sert à modéliser ces interventions : contrôles qualité, changements d’outil, rechargements robot, petite maintenance. Elles sont insérées automatiquement dans le planning en direct et prises en compte dans la charge des opérateurs comme dans le calcul du TRS. Les réglages, changements de série et arrêts M00 sont quant à eux déduits des programmes CNC et de l’historique machine. Le planning montre ainsi si les tâches manuelles de plusieurs machines s’emboîtent réellement pour un même opérateur.

Étape 4 : suivre l’écart entre le prévu et le réel
Les durées réelles dérivent : une pièce plus difficile à ébavurer, un contrôle refait, un outil introuvable. Pour garder un planning crédible, suivez quelques indicateurs simples :
- le temps d’attente machine imputable à l’opérateur, par poste et par équipe;
- la part des tâches masquées terminées avant la fin du cycle;
- la charge opérateur prévue comparée à la charge réelle;
- la durée réelle des tâches comparée à leur durée standard.
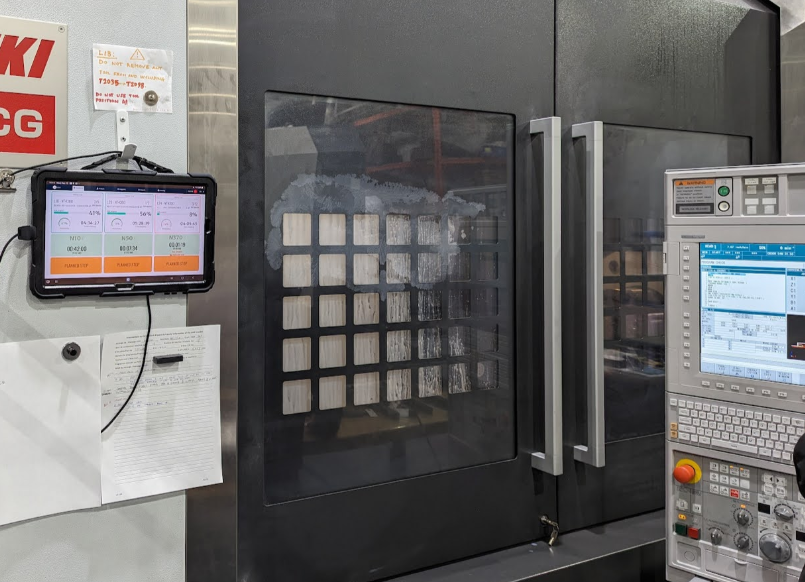
Ces données viennent de deux sources. La machine signale quand elle s’arrête et quand elle repart. L’opérateur, lui, confirme ses tâches et saisit les motifs d’arrêt sur l’écran à la machine. Avec JITbase, lorsqu’une opération manuelle dure plus longtemps que prévu, le planning à court terme est recalculé en temps réel.
Le contrôle de la première pièce d’une série est un cas à part, car il se fait souvent machine arrêtée. Notre guide sur l’inspection du premier article en atelier CNC détaille comment réduire cette attente.
Voyez en direct quand une machine attend son opérateur. Suivez l’avancement des ordres de fabrication et les arrêts machine en temps réel, poste par poste.
Découvrir le suivi de productionFaire passer des tâches du temps non masqué au temps masqué
Le levier le plus rentable consiste à sortir du travail de l’arrêt machine, selon le même principe que la méthode SMED pour les réglages :
- Préparez le brut, le bridage et les documents du lot suivant pendant l’usinage du lot en cours.
- Préréglez les outils hors machine plutôt que sur la machine.
- Déplacez les contrôles qui le permettent vers un poste de mesure, pendant l’usinage de la pièce suivante.
- Réduisez ou regroupez les M00 quand le contrôle en cours d’usinage n’est plus nécessaire, en accord avec la qualité et la programmation.
- Ajustez la taille de lot pour espacer les changements de série.
Chaque minute basculée du temps non masqué vers le temps masqué est une minute de machine récupérée, à condition que l’opérateur ait la capacité de l’absorber. D’où l’intérêt de vérifier la charge (étape 2) avant de déplacer le travail.
Erreurs fréquentes
- Raisonner « un opérateur, une machine ». Dès qu’un opérateur suit plusieurs machines, c’est la somme de ses tâches qui compte, pas le cycle de chaque machine pris isolément.
- Oublier les tâches périodiques. Les contrôles toutes les n pièces et les changements d’outil usé sont invisibles sur une observation trop courte.
- Planifier avec les seuls temps théoriques. Si les temps de cycle ou les durées de tâches sont faux, le calcul de charge l’est aussi.
- Imposer la confirmation des tâches sans l’expliquer. Les opérateurs peuvent la vivre comme une surveillance. Voir notre guide sur la conduite du changement en atelier.
Chiffrez la capacité que vous pouvez récupérer. Estimez le retour sur investissement de JITbase pour votre atelier.
Voir le retour sur investissementConclusion
Les tâches en temps masqué sont du travail réel, même quand elles ne coûtent aucune minute machine. Tant qu’elles restent hors du planning, elles se transforment en attentes que personne n’explique. Les recenser avec leur fréquence, vérifier qu’elles tiennent dans le cycle et les placer dans le planning suffit souvent à faire disparaître une bonne partie des arrêts attribués à tort aux machines.
Foire aux questions
Quelle est la différence entre temps masqué et temps non masqué?
Une tâche en temps masqué se fait pendant que la machine usine en autonomie : contrôle de la pièce précédente, ébavurage, préparation du lot suivant. Elle n’allonge pas le cycle tant qu’elle se termine avant que la machine ait besoin de l’opérateur. Une tâche en temps non masqué, comme le chargement de la pièce ou un arrêt programmé M00, immobilise la machine pendant toute sa durée.
La frontière dépend de l’organisation du poste plus que de la tâche elle-même. Un contrôle dimensionnel fait sur la machine, porte ouverte, est en temps non masqué. Fait sur un poste de mesure pendant l’usinage de la pièce suivante, il passe en temps masqué. C’est pourquoi le recensement doit noter où et quand chaque tâche se fait, pas seulement sa durée. Basculer une tâche du temps non masqué vers le temps masqué rend directement du temps machine, à condition que l’opérateur ait la capacité de l’absorber.
Comment savoir si un opérateur peut suivre une machine de plus?
Additionnez, sur une période donnée, tout le temps opérateur requis par ses machines : tâches non masquées et tâches masquées, en tenant compte de leur fréquence. Divisez par la durée de la période. Au-delà de 100 %, les machines attendront forcément. Entre 85 et 100 %, la marge est faible et la moindre dérive crée de l’attente.
Exemple illustratif : deux tours produisent chacun une pièce toutes les 14 minutes, avec 9 minutes de travail opérateur par pièce et par machine. La charge atteint 129 %, donc confier une troisième machine à cet opérateur n’a aucun sens tant que les tâches ne sont pas réorganisées. Vérifiez aussi la synchronisation des cycles : deux machines qui terminent en même temps créent de l’attente, même quand la charge moyenne reste sous 100 %.
Faut-il saisir les tâches en temps masqué à la main?
Pas entièrement. Les arrêts et redémarrages viennent directement de la machine, et une partie des temps (réglages, changements de série, arrêts M00) peut être déduite des programmes CNC et de l’historique machine. L’opérateur n’a qu’à confirmer ses tâches et à saisir les motifs d’arrêt sur l’écran à la machine, ce qui limite la saisie à quelques gestes.
Au démarrage, un relevé manuel sur quelques jours reste utile pour établir les durées de référence et la fréquence de chaque tâche. Ensuite, l’objectif est de ne demander à l’opérateur que ce que la machine ne peut pas savoir : quelle tâche il réalise et pourquoi la machine est arrêtée. Une interface qui exige plusieurs écrans pour une action fréquente sera contournée, et les données perdront leur valeur. Expliquer aux opérateurs à quoi servent ces confirmations aide aussi à les faire accepter.
Le temps masqué entre-t-il dans le calcul du TRS?
Une tâche réellement masquée ne dégrade pas le TRS, puisque la machine continue de produire. Elle le dégrade dès qu’elle déborde : la machine s’arrête en attendant l’opérateur, ce qui pèse sur la disponibilité. JITbase prend en compte les tâches opérateur à la fois dans la charge des opérateurs et dans le calcul du TRS.
Dans un suivi machine classique, cette attente apparaît comme un arrêt sans cause précise ou mal codifié. On cherche alors un problème technique là où il s’agit d’un problème de charge opérateur. Relier ces attentes aux tâches qui les provoquent permet de choisir la bonne action : décaler un cycle, revoir la fréquence d’un contrôle avec la qualité, déplacer une tâche hors machine ou réaffecter une machine à un autre opérateur.