Choisir un logiciel de gestion du temps de travail pour une usine ou un atelier CNC ne se résume pas à compter des heures de présence. Pour un responsable de production, un chef d’atelier ou un planificateur, le bon outil change beaucoup de choses. Il améliore la fiabilité des heures, la qualité des données de paie et la visibilité sur la charge, et il permet de rapprocher le temps opérateur du temps machine. Ce guide passe en revue 7 types de logiciels de gestion des temps. Il reste concret : ce qui fonctionne en atelier, ce qui pose problème et ce qu’il faut vérifier avant de lancer un pilote. Il aide à choisir une solution de gestion du temps pour site industriel qui reste simple au poste de travail.
À retenir :
- Le meilleur choix dépend du besoin dominant : paie, mobilité, intégration à l’ERP ou au MES, ou précision entre temps machine et temps opérateur.
- Dans un atelier CNC, un logiciel utile limite la ressaisie et se relie à l’ERP, au MES ou aux ordres de fabrication.
- Avant d’acheter, testez sur un petit périmètre pendant 2 à 8 semaines et comparez la qualité réelle des données remontées.
Comment choisir un logiciel de gestion du temps de travail en usine ?
Pourquoi suivre les temps en atelier
En atelier, suivre les heures ne sert pas seulement à comptabiliser du temps. Cela sert à mieux charger les postes, à comprendre les écarts entre le prévu et le réalisé, à fiabiliser les absences et à alimenter la paie sans retraitement permanent. Certains salariés pointent à l’entrée, d’autres changent de machine plusieurs fois par jour, d’autres encore alternent entre les méthodes, le contrôle et la production. Le sujet se complique vite sans outil adapté.
Ce guide compare des types de solutions, pas seulement des noms d’éditeurs, à partir des usages réels d’un atelier de sous-traitance ou d’usinage. Pour voir comment deux outils connus se comparent concrètement, lisez aussi notre comparatif de deux logiciels de gestion du personnel pour PME industrielle.
Logiciel de gestion des temps : les critères à couvrir
Cinq critères permettent de trier rapidement :
- Les règles de calcul des heures : arrondis, heures supplémentaires, primes et pauses.
- L’intégration ERP/MES et la capacité à éviter la double saisie.
- La précision du suivi des temps en atelier, en distinguant si possible temps machine et temps humain.
- La mobilité, utile pour les équipes multi-sites ou les encadrants qui se déplacent.
- Le coût total, qui inclut l’installation, le support, le paramétrage et la formation.
Aperçu des 7 types de solutions
| Type de solution | Idéal pour | Point fort | À vérifier |
|---|---|---|---|
| 1. Pointage mobile | Opérateurs qui changent de poste | Souplesse, déploiement rapide | Mode hors ligne, exports vers la paie |
| 2. Badgeuse ou borne | Entrée d’atelier, grandes équipes | Même geste pour tous | Coût d’installation, lien avec le logiciel central |
| 3. Intégration ERP/MES | Rattacher les heures aux OF | Moins de double saisie | Correspondance des codes |
| 4. Cloud et SaaS | Ateliers multi-sites | Accès centralisé, mises à jour | Hébergement, sauvegardes, sortie des données |
| 5. Suite paie et temps | Petits ateliers à besoin administratif | Passage simplifié vers la paie | Souplesse des exports |
| 6. Terminal à la machine | Pointer sur l’OF sans papier | Saisie là où le temps se passe | Rapidité de saisie avec gants |
| 7. Mesure machine et opérateur | Recalculer les temps standards | Temps proches de la réalité | Granularité des données |
1. Pointage mobile et applications pour opérateurs
Comment fonctionne le pointage mobile
Ces outils reposent sur une application mobile, une tablette partagée ou une interface web simple. Le pointage se fait par code PIN, QR code ou badge virtuel, parfois avec un mode hors ligne. C’est souvent l’option la plus rapide à déployer, surtout si l’entreprise a déjà des smartphones professionnels ou des tablettes sur zone.
Elles conviennent bien aux ateliers où les opérateurs changent de poste, aux équipes de maintenance et aux encadrants qui circulent. Elles remplacent avantageusement les tableaux papier et limitent les oublis fréquents sur Excel. Si le sujet fait débat en interne, la comparaison feuille Excel ou logiciel de suivi du temps aide à objectiver les écarts de fiabilité et de temps administratif.
L’avantage principal : la souplesse
Une application mobile s’adapte bien à un environnement où les équipes ne restent pas au même endroit toute la journée. Certaines solutions synchronisent les pointages dès qu’une connexion revient, ce qui évite de bloquer l’usage dans une zone de production mal couverte en Wi-Fi.
L’ergonomie compte aussi. Un bon logiciel de suivi des présences doit permettre de pointer vite, avec peu d’écrans et sans formation lourde. Sinon, l’outil sera contourné.
Cas d’usage et points à vérifier
Le meilleur cas d’usage est l’atelier multi-sites, ou celui où certains salariés passent du bureau des méthodes à l’atelier. Pour ces contextes, la mobilité compte plus que le terminal fixe. Avant de choisir, vérifiez :
- La compatibilité avec le logiciel de paie ou les exports CSV.
- La possibilité d’ajouter des motifs d’absence, de retard, de pause ou de changement d’activité.
- Le fonctionnement hors ligne, puis la synchronisation.
- La lisibilité de l’interface avec des gants, sur un écran partagé ou en usage rapide.
Une fois les temps collectés, ces données servent aussi à la gestion de la charge de travail et donc à la répartition réelle des tâches.
2. Badgeuses et bornes de pointage industrielles
Badge RFID, lecteur magnétique et borne tactile
Il s’agit de badgeuses RFID, de lecteurs magnétiques et de bornes tactiles durcies. Dans beaucoup d’usines, ce format reste la référence pour enregistrer une entrée, une sortie ou un changement d’équipe à un point précis. La pointeuse industrielle offre un geste rapide, au même endroit, pour tous, ce qui rassure les responsables qui veulent un flux homogène avec des équipes nombreuses ou un fort roulement du personnel.
L’atout principal : un geste identique pour tous
Leur point fort est la fiabilité d’usage dans un cadre défini. Une badgeuse bien placée à l’entrée de l’atelier ou dans une zone de circulation évite une partie des oublis. Les modèles industriels résistent aussi mieux à la poussière, aux projections et aux variations de température que du matériel bureautique classique.
Pour certaines entreprises, le terminal physique est aussi plus facile à faire accepter qu’une application sur un téléphone personnel : les règles sont visibles et identiques pour tous.
Limites : coût et ressaisie
Le coût ne se résume pas à l’achat. Il faut penser à l’installation, au câblage éventuel, au support et au remplacement des badges ou des lecteurs. Surtout, une badgeuse seule ne règle pas la ressaisie : si elle n’alimente pas le logiciel central, le service administratif ou le chef d’atelier devra encore recoller les morceaux.
Le bon réflexe est donc de valider dès le départ son intégration avec le système de gestion du temps de travail, sans quoi l’entreprise garde les défauts de l’ancien système sous une apparence plus moderne.
3. Logiciel de gestion du temps compatible ERP industriel (ERP/MES)
Relier une heure à une activité réelle
Cette catégorie regroupe les logiciels capables d’échanger des données avec l’ERP, le MES, parfois la GPAO, et les ordres de fabrication. L’objectif est de rattacher une heure pointée à une activité réelle : ordre de travail, opération, machine, lot, centre de charge ou poste.
Dans un atelier CNC, c’est souvent ce qui sépare un simple outil administratif d’un vrai outil de pilotage. Quand les temps remontent correctement, l’entreprise compare le standard prévu, le temps opérateur déclaré, le temps machine mesuré et l’avancement réel de la fabrication.
Le gain : moins de double saisie, une meilleure lecture des écarts
Un responsable ne regarde plus seulement « qui est présent », mais aussi « où va le temps » et « pourquoi l’OF dévie ». C’est utile pour la planification, le recalage des gammes, le suivi du TRS et la fiabilité des temps standards. La traçabilité progresse aussi : si les heures sont liées aux OF, il devient plus simple d’analyser les dérives de réglage, les temps indirects ou les changements de série trop longs.
C’est dans cet esprit que JITbase complète l’ERP et le MES : il suit en temps réel les ordres de fabrication et la charge des opérateurs à partir des données machine, ce qui évite de ressaisir les temps à la main.
Cadrer l’intégration avant le déploiement
Une connexion native simplifie souvent le projet. Une API laisse plus de liberté, mais demande un vrai travail de correspondance : codes opérateurs, centres de charge, opérations, calendriers, règles d’arrondi, motifs d’arrêt. Avant un déploiement large, cadrez quelques flux simples :
- Le pointage de présence.
- L’affectation à un ordre de fabrication.
- La sortie des données vers la paie ou l’ERP.
- Le rapprochement entre les temps saisis et les temps machine.
Pour structurer ce chantier, notre guide pour connecter le plancher de production à l’ERP et au MES donne une méthode en 7 étapes.
Reliez le temps des opérateurs aux ordres de fabrication
Suivez en direct l’avancement des ordres de fabrication et la charge de chaque opérateur, à partir des données de vos machines.
Découvrir la gestion de production et de main-d’œuvre →4. Solutions cloud et SaaS pour ateliers multi-sites
Ce que change l’hébergement par l’éditeur
Les solutions cloud ou SaaS sont hébergées par l’éditeur et accessibles par navigateur ou application. Elles intéressent les structures qui veulent un déploiement rapide, des mises à jour régulières et un accès multi-sites sans infrastructure locale lourde.
Le chef d’atelier consulte les pointages depuis l’usine, le service administratif depuis le bureau et la direction depuis un autre site. Aucun serveur interne à administrer juste pour la présence, et les circuits de validation d’absence ou de correction d’oubli s’adaptent bien aux organisations à plusieurs sites.
Questions à poser à l’éditeur
Le vrai avantage est la disponibilité des données dans un cadre centralisé, mais il faut poser les bonnes questions :
- Où sont hébergées les données et quelles sauvegardes sont prévues ?
- Que dit le contrat sur la disponibilité du service ?
- Quel est le niveau de journalisation des accès et des modifications ?
- Que se passe-t-il si l’entreprise veut récupérer toutes ses données en sortie ?
Si le besoin dépasse le seul suivi du temps et touche aussi le planning ou l’ordonnancement, ce panorama d’outils de productivité industrielle sert de point d’appui.
5. Suites paie et gestion du temps pour petits et moyens ateliers
Un seul outil, de la présence à la paie
Les suites tout-en-un regroupent le pointage, les absences, les compteurs d’heures et la préparation de la paie dans un même ensemble. Pour une PME industrielle, l’approche paraît logique : moins d’outils, moins d’interfaces, moins de ressaisie. Elle convient surtout à une équipe administrative réduite ou à une entreprise qui ne veut pas multiplier les fournisseurs.
Avantage principal : un passage simplifié vers la paie
Les heures supplémentaires, les absences et les primes liées aux horaires sont mieux structurées qu’avec un empilement de fichiers. Cela réduit une partie des erreurs de transfert entre l’atelier, l’administration et la comptabilité. Dans un petit ou moyen atelier, ce type d’outil convient si le besoin prioritaire est administratif : suivre proprement les présences, préparer la paie et garder une trace claire des validations.
Quand éviter une suite tout-en-un
Soyez prudent si l’entreprise a déjà un logiciel de paie bien installé ou des règles de production complexes. Certaines suites sont très correctes pour l’administratif, mais moins adaptées au suivi des temps par OF, par poste ou par machine. D’autres enferment l’entreprise dans des formats d’export limités. Avant de signer, vérifiez :
- Les formats d’export, CSV ou API.
- La gestion des règles de temps et d’heures supplémentaires propres à l’entreprise.
- La capacité à distinguer temps de présence et temps productif.
- La souplesse du paramétrage si l’atelier change d’organisation.
Pour articuler temps, équipes et horaires terrain, notre guide du logiciel de gestion du planning du personnel industriel complète l’analyse.
6. Terminal opérateur à la machine : pointer sur l’ordre de fabrication
Capter le temps là où il se passe
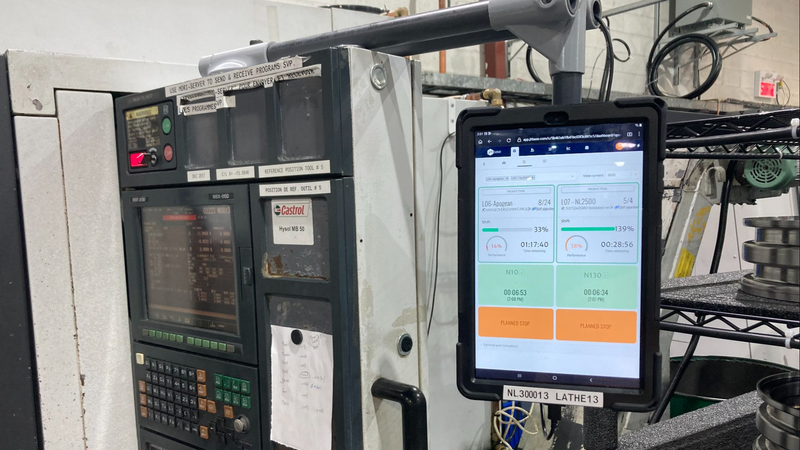
Plutôt que de pointer à l’entrée de l’atelier, l’opérateur utilise un écran fixé à la machine ou au poste. Il y confirme l’ordre de fabrication en cours et signale ses changements d’activité, sans papier ni retour au bureau. La saisie se fait au moment où le temps est consommé, ce qui limite les oublis de fin de journée et les estimations de mémoire.
Ce que l’opérateur saisit sur l’écran
Avec JITbase, l’opérateur confirme lui-même ses tâches et saisit ses motifs d’arrêt directement sur l’écran de la machine. Il peut aussi distinguer une panne d’un arrêt planifié (réglage, pause, changement de série), ce qui évite de mélanger des causes très différentes dans les mêmes statistiques.
Points à vérifier pour un terminal à la machine
- La rapidité de saisie, y compris avec des gants.
- La liste des motifs d’arrêt, qui doit être paramétrable.
- La distinction entre panne et arrêt planifié.
- Le retour des temps saisis vers l’OF, l’ERP ou le MES.
Les tâches faites pendant que la machine tourne méritent une attention particulière : notre article sur les tâches opérateur en temps masqué montre comment les planifier. Pour mesurer ensuite l’effort réel des opérateurs, voyez les 5 indicateurs de charge opérateur.
Suivez les temps réels face aux temps standards
Comparez en continu les temps réels aux temps standards et recueillez les raisons des temps excessifs saisies par vos opérateurs.
Découvrir le suivi de production →7. Mesurer temps machine et temps opérateur (extraction du temps de cycle G-code)
Séparer ce que fait la machine de ce que fait l’opérateur
Ces outils séparent ce qui relève du temps machine et ce qui relève du temps opérateur. C’est très utile en usinage CNC, car une présence de 8 heures ne dit rien, à elle seule, sur le temps réel de coupe, de réglage, de chargement, d’attente ou de reprise. Les données peuvent venir du G-code, des états remontés par la machine, de capteurs, ou d’une combinaison avec des déclarations opérateur. La qualité dépend de la granularité : par opération, par série, par lot ou au niveau global du poste.
Bénéfice clé pour l’usinage CNC
On obtient des temps plus proches de la réalité de production. Un programme donne une estimation de cycle, mais l’atelier doit aussi tenir compte des réglages, du bridage, du contrôle et des micro-arrêts. L’analyse sert alors à recalculer des standards ou à améliorer l’ordonnancement, et elle explique l’écart entre temps théorique et temps vécu. Pour les ateliers qui suivent le TRS, la séparation machine et opérateur donne une lecture bien plus exploitable qu’un simple pointage de présence.
Astuce de mise en œuvre
Ne pas opposer les sources : il faut croiser les relevés humains avec les données techniques. Un extrait de cycle ne remplace pas tout, et une saisie manuelle non plus. Au moment du choix, contrôlez :
- La granularité des données, par opération ou par lot.
- La méthode d’extraction et sa compatibilité avec le parc CNC.
- La possibilité de rapprocher temps machine et temps déclaré.
- La facilité d’analyse pour les équipes méthodes et production.
Pour aller plus loin, lisez comment extraire des temps de cycle du G-code. Pour préparer un déploiement progressif, notre guide du suivi en temps réel en atelier CNC donne un cadre de travail.
Conclusion : choisir selon le besoin dominant
Scénarios recommandés
Pour fiabiliser rapidement les heures, le pointage mobile ou la badgeuse sont souvent les premières options à évaluer. Si l’enjeu principal est la paie, une suite intégrée peut convenir. Si l’atelier veut relier présence, OF, standards et performance machine, il faut regarder de près les logiciels de gestion du temps qui échangent avec l’ERP ou le MES. Certains exploitent aussi les données CNC. C’est ce niveau de précision qui change la gestion du temps de travail en usine.
Prochaines étapes : pilote et critères de sélection
La méthode reste simple : définir le besoin prioritaire, cartographier les flux actuels, puis lancer un pilote limité de 2 à 8 semaines. Mesurez les corrections manuelles, les oublis, la qualité des exports et l’acceptation sur le terrain. Ensuite seulement, arbitrez entre mobilité, profondeur d’intégration et coût total. Pour l’argumentaire côté direction, ce rappel des bénéfices d’un système de gestion de la main-d’œuvre peut aider à cadrer la décision.
Estimez le retour d’un projet de suivi des temps
Obtenez une estimation simple du retour sur investissement (RSI) que votre atelier pourrait attendre d’un suivi des temps automatisé.
Estimer votre RSI →Foire aux questions
Quel logiciel de gestion du temps de travail choisir en premier dans un atelier ?
Le bon point de départ dépend du problème à corriger. Si les erreurs de paie dominent, une solution centrée sur la présence, les absences et les heures supplémentaires suffit souvent pour commencer, car elle règle vite les oublis et les corrections de fin de mois. Si l’atelier manque surtout de visibilité sur les ordres de fabrication, il vaut mieux tester un outil relié à la production, qui rattache les heures aux OF et aux postes.
Dans la plupart des PME industrielles, un pilote simple sur une ou deux cellules permet de trancher sans immobiliser toute l’organisation. On y compare le nombre de corrections manuelles, les oublis de pointage et la qualité des exports avant et après. On décide ensuite s’il faut élargir, changer d’outil ou compléter la solution par une brique de suivi de production.
Peut-on relier un logiciel de gestion du temps à un ERP ou à un MES existant ?
Oui, dans la majorité des cas, par une connexion native, une API ou un export de fichiers. Le résultat dépend moins de la technologie que de la correspondance entre les codes : opérateurs, centres de charge, opérations, ordres de fabrication, calendriers et règles d’arrondi. Si ces codes ne sont pas alignés, les heures arrivent dans l’ERP sans pouvoir être rattachées à la bonne activité.
Pour limiter les risques, commencez par quelques flux simples : le pointage de présence, l’affectation à un ordre de fabrication et la sortie des données vers la paie ou l’ERP. Ajoutez ensuite le rapprochement entre les temps saisis et les temps machine. Cette progression par étapes évite de découvrir un problème de correspondance quand tout l’atelier est déjà connecté.
Faut-il pointer sur l’ordre de fabrication ou seulement la présence ?
Pointer uniquement la présence suffit pour la paie, mais cela ne dit rien sur l’endroit où le temps est consommé. Un opérateur présent huit heures peut avoir passé ce temps en réglage, en chargement, en attente ou en reprise. Sans rattachement à l’OF ou au poste, il devient impossible de recalculer les temps standards ou de comprendre pourquoi une série dérive.
Pointer sur l’OF demande plus de saisie, mais elle peut rester très légère si elle se fait à l’écran de la machine, avec quelques boutons et des motifs prédéfinis. Dans un atelier où les opérateurs conduisent plusieurs machines, l’essentiel est de limiter la saisie aux changements d’activité et de laisser les données machine compléter le reste.
Quelle est la précision réelle des temps extraits du G-code ?
Elle varie selon la machine, le programme, les conditions d’usinage et ce que l’outil mesure exactement. Le G-code fournit une base utile pour estimer le temps de cycle de coupe, mais il ne couvre pas toujours le réglage, le chargement de la pièce, le contrôle ou les arrêts courts.
Le plus fiable est de croiser l’estimation du programme avec les temps réellement mesurés sur la machine, puis de valider les écarts pendant un pilote. Cette comparaison permet de corriger les temps standards au lieu de les subir, et de savoir quelles familles de pièces demandent encore un ajustement.
Combien de temps dure un pilote de logiciel de gestion du temps ?
Prévoyez de 2 à 8 semaines sur un périmètre réduit, par exemple une ou deux cellules. Les premières semaines servent à paramétrer les codes, les motifs et les règles d’arrondi. Les suivantes servent à mesurer, car il faut quelques cycles complets de production pour juger la qualité des données.
Pendant le pilote, suivez quatre indicateurs : le nombre de corrections manuelles, les oublis de pointage, la qualité des exports vers la paie ou l’ERP et l’acceptation par les opérateurs. C’est la combinaison de ces quatre mesures, plus que le seul gain de temps administratif, qui décide si le déploiement peut s’étendre au reste de l’atelier.