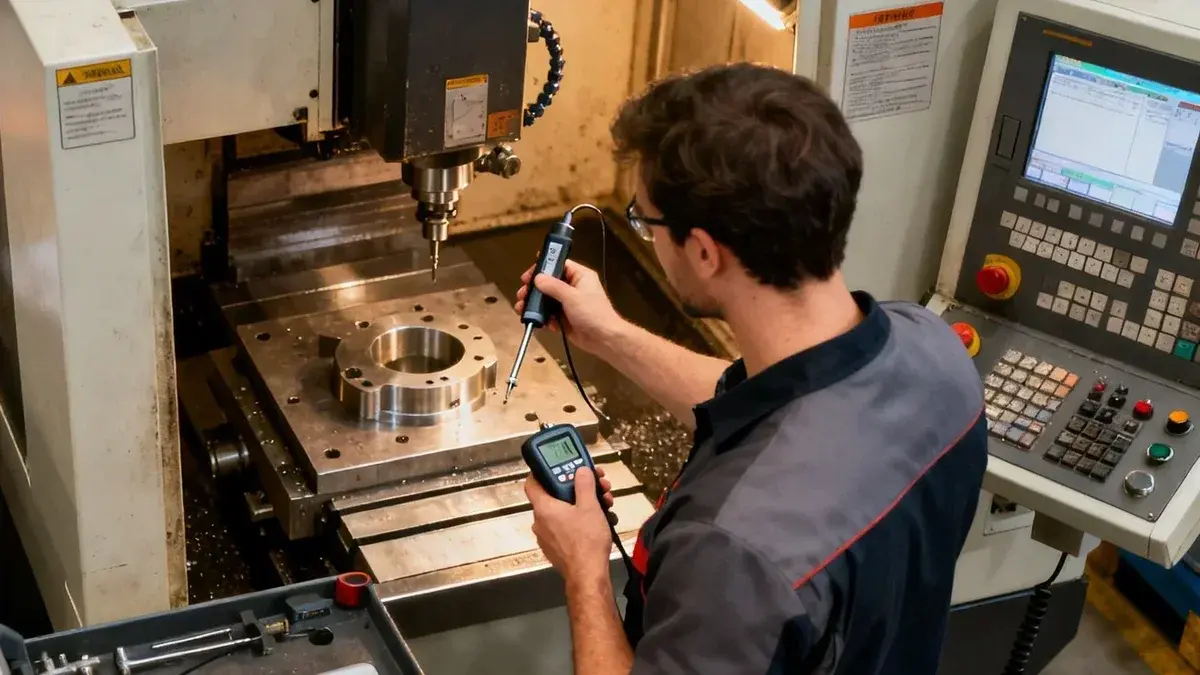
L’inspection premier article, c’est souvent là qu’un atelier CNC protège son débit ou le perd sans s’en rendre compte. La première bonne pièce attend sur un chariot. Elle attend un calibre, un contrôleur ou une signature. Et la machine qui l’a produite attend souvent elle aussi. Dans un petit ou moyen atelier, ce retard se propage vite : les changements de série glissent, les opérations suivantes démarrent en retard, et les opérateurs courent après des validations au lieu de produire. Ce guide explique comment accélérer l’inspection premier article, garder chaque décision de libération claire et réduire l’attente machine sans baisser vos exigences qualité.
En bref :
- Vérifiez le programme et le réglage avant la première coupe, puis utilisez la méthode de mesure la plus rapide à laquelle vous pouvez vous fier.
- Prévenez les contrôleurs à l’avance. S’ils savent qu’une première pièce approche, ils seront prêts à son arrivée.
- Enregistrez chaque libération avec la pièce, l’indice de plan et la version du programme, et mesurez combien de temps les machines attendent la validation.
Pourquoi les machines attendent l’inspection premier article
L’inspection premier article (en anglais FAI, pour First Article Inspection) confirme qu’un réglage nouveau ou modifié produit une pièce conforme avant de lancer le reste du lot. Elle comprend la revue du plan, le plan de contrôle, les mesures et la validation. Le principe est simple. Le problème, c’est presque toujours le passage de relais entre la machine et la qualité.
L’attente commence souvent avant la mesure
L’opérateur termine son réglage et usine la première pièce. Puis quelqu’un remarque que le plan, la liste d’outils ou les notes de montage ne correspondent pas au dernier dossier de fabrication. Ou la pièce doit être ébavurée avant qu’on puisse la mesurer correctement. Dix minutes passent vite. Puis vingt.
Des files d’attente pour les personnes et les calibres
Vient ensuite l’attente des personnes et des outils :
- Le contrôleur est occupé par une autre vérification urgente.
- Le calibre adapté (alésomètre, colonne de mesure) est déjà utilisé.
- La MMT est réservée pour une pièce plus à risque.
- La personne qui peut libérer la série n’est pas dans l’atelier.
Pour une pièce de tournage simple, cela peut coûter quelques minutes. Pour une pièce fraisée à tolérances serrées avec beaucoup de caractéristiques, cela peut prendre des heures.
Des enregistrements auxquels personne ne se fie
On perd aussi du temps quand personne ne sait avec certitude quels documents vont avec la pièce. Quelques exemples courants :
- Le programme sur la machine et celui indiqué sur la fiche suiveuse ne correspondent pas.
- Il n’existe aucun historique de mesures pour une pièce récurrente.
- Les notes restent sur papier et n’arrivent jamais dans l’ERP ou le MES.
- Le résultat conforme ou non conforme est annoncé dans l’allée, pas écrit.
Résultat : on recontrôle. Si personne ne sait avec certitude quel indice a été contrôlé, la seule décision prudente est d’arrêter et de vérifier à nouveau.
Les petites équipes le ressentent le plus
Dans un petit atelier, un même opérateur peut conduire deux machines, ajuster les correcteurs, décharger les pièces et répondre aux questions de réglage. Une courte tâche d’inspection interrompt tout cela d’un coup. L’ISO 9001, et l’EN 9100 (AS9100) dans l’aéronautique, exigent une maîtrise documentée, et beaucoup de clients de l’aéronautique demandent des rapports premier article au format AS9102. C’est une bonne chose. Mais quand le processus est lent, la qualité finit par entrer en concurrence avec le temps de broche au lieu de le soutenir.
Ne découvrez plus les premières pièces quand elles arrivent sur la table de contrôle. JITbase détecte le démarrage des premières pièces sur vos machines et indique à votre équipe qualité quand chacune sera prête.
Voir le tableau de bord InspectionVoir arriver les premières pièces avant qu’elles n’atteignent l’inspection
Dans la plupart des ateliers, le contrôleur apprend l’existence d’une première pièce quand elle arrive. À ce moment-là, la machine attend déjà. La solution n’est pas de mesurer plus vite. C’est de savoir plus tôt.
Si l’équipe qualité sait qu’une première pièce sera prête dans 25 minutes, elle peut :
- Terminer le contrôle en cours et libérer le bon calibre ou la MMT.
- Sortir le plan et le plan de contrôle à l’avance.
- Décider laquelle de deux premières pièces contrôler d’abord, selon la priorité.
C’est là que les données machine aident. JITbase utilise les données machine en temps réel pour détecter automatiquement le démarrage d’une première pièce. Il estime ensuite l’heure à laquelle elle sera terminée, à partir de l’avancement réel du cycle. Un tableau de bord Inspection affiche toutes les premières pièces à venir, en cours ou terminées, avec la machine, la pièce et sa priorité.
Si votre atelier connecte ses MMT, vous pouvez aussi suivre l’inspection elle-même en temps réel. Notre article sur les bénéfices de connecter ses machines MMT explique comment l’opérateur sait quand il peut lancer la production, sans faire d’allers-retours au service d’inspection.
Un processus d’inspection premier article en 4 étapes qui garde les machines en marche
Le processus le plus rapide est celui qui réserve le moins de surprises. Décidez à l’avance ce qui se contrôle à la machine, ce qui part à l’inspection, et qui peut libérer la série.
Étape 1 : vérifier le programme et le réglage avant la première coupe
Qui : l’opérateur ou le régleur.
Avant le premier copeau, confirmez que le programme chargé est bien l’indice approuvé. Vérifiez ensuite que le montage, le bridage et les outils correspondent à la fiche de réglage. Beaucoup de retards commencent ici. Un mauvais jeu de mors doux ou une ancienne fiche de correcteurs peut transformer la première pièce en rebut et provoquer un long arrêt.
Posez quatre questions rapides :
- Le bon programme est-il chargé ?
- Le montage correspond-il à la fiche de réglage ?
- Sait-on quelles caractéristiques contrôler sur la première pièce ?
- Cette série peut-elle être libérée à la machine, ou faut-il une inspection complète ?
Étape 2 : mesurer d’abord ce qui bloque la production
Qui : l’opérateur pour les contrôles rapides, le contrôleur pour les caractéristiques plus à risque.
Commencez par les cotes les plus susceptibles de bloquer la série : les références (les surfaces à partir desquelles le plan est coté), les diamètres critiques, les positions de trous, les longueurs, et toute caractéristique sensible à la mise en température ou à la flexion de l’outil.
Utilisez la méthode la plus rapide à laquelle vous pouvez vous fier :
- Pied à coulisse, micromètre, comparateur, tampons ou colonne de mesure pour les caractéristiques faciles d’accès.
- Palpage sur machine pour certains contrôles de position.
- La MMT seulement quand la complexité, la tolérance ou le client l’exigent.
Une gamme MMT complète donne plus de détails, mais elle ajoute le transport, la file d’attente, le bridage et la paperasse. Pour une pièce récurrente peu risquée, un contrôle rapide à la machine peut suffire à libérer la série pendant que le rapport complet suit.
Étape 3 : valider, enregistrer et libérer
Qui : le contrôleur, le responsable qualité ou le superviseur autorisé à valider.
La validation ne doit jamais reposer sur la mémoire de quelqu’un. Notez qui a contrôlé la pièce, quand, quelle pièce et quel indice, quelle version de programme, et si des correcteurs ou des réglages ont été modifiés avant la validation. Les clients de l’aéronautique vont plus loin. Les exigences de Boeing pour l’inspection premier article de ses fournisseurs demandent de documenter toute modification qui touche un premier article, la personne qui l’a autorisée, et la décision de refaire l’inspection en tout ou en partie.
Si votre atelier utilise un ERP ou un MES, mettez à jour le statut de l’ordre de fabrication (OF) juste après la décision, pas des heures plus tard.
Étape 4 : apprendre de chaque retard
Qui : le planificateur, le superviseur ou l’ingénieur méthodes.
Si les premières pièces d’une même famille sont en retard tous les mois, ce n’est pas de la malchance. C’est un problème de processus. Notez la cause de chaque retard : reprise de réglage, calibre indisponible, mauvais indice de programme, attente de la MMT ou opérateur surchargé. Servez-vous ensuite de cet historique pour corriger les fiches de réglage et ajuster le temps prévu pour les premières pièces.
Sachez quels OF prennent du retard, et pourquoi. JITbase apprend les temps standards à partir de vos programmes CN et les compare au temps de production réel.
Découvrir le suivi de productionÀ la machine, palpage ou MMT : choisir le bon contrôle
Un bon contrôle qualité en usinage CNC ne veut pas dire utiliser la même méthode pour toutes les pièces. Le bon choix dépend de la tolérance, de l’accès à la caractéristique, du savoir-faire de l’opérateur et du temps pendant lequel la machine va attendre.
- Les instruments à main restent l’option la plus rapide pour beaucoup de premières pièces. Leur limite : le résultat dépend du geste de l’opérateur, et les valeurs recopiées plus tard depuis le papier font perdre du temps.
- Le palpage sur machine raccourcit la boucle sur les pièces récurrentes. La pièce ne bouge pas, et les correcteurs peuvent être ajustés avant la pièce suivante. Mais il ajoute un peu de temps de cycle et demande une programmation soignée. Notre guide sur le contrôle en cours d’usinage par palpage et règles MSP détaille sa mise en place.
- La MMT convient aux formes complexes, aux tolérances de position serrées et aux rapports exigés par le client. Elle est fiable, mais elle crée une file d’attente si toutes les premières pièces y passent.
| Méthode | Précision | Temps de préparation | Attente machine | Idéal pour |
|---|---|---|---|---|
| Instruments à main | Moyenne, dépend de l’opérateur | Faible | Faible si les caractéristiques sont accessibles | Cotes simples, pièces récurrentes |
| Palpage sur machine | Moyenne à élevée sur certaines caractéristiques | Moyen | Faible à moyenne (ajoute le temps de palpage) | Références, positions, vérification des correcteurs |
| MMT d’atelier | Élevée | Moyen à élevé | Moyenne à élevée (file d’attente et manutention) | Formes complexes, tolérances de position serrées |
| MMT de laboratoire avec rapport complet | Élevée | Élevé | Élevée | Rapports de type aéronautique, pièces avec beaucoup de caractéristiques |
La vraie question n’est donc pas de savoir si la MMT est bonne. Elle l’est. La question, c’est de savoir si vous en avez besoin pour cette décision de libération. Pour comparer les solutions de mesure, consultez notre comparatif des logiciels d’inspection machine-outil.
Faire parvenir vite la décision de libération aux bonnes personnes
Une inspection rapide crée quand même du retard si personne n’apprend le résultat. Beaucoup d’ateliers mesurent la pièce rapidement, puis perdent du temps pendant que quelqu’un met à jour le système, écrit au planificateur ou porte les papiers au bureau.
Le but n’est pas de laisser un logiciel valider les pièces. Une personne décide toujours. Le but est de supprimer les échanges lents autour de cette décision. Une fois le résultat enregistré :
- L’opérateur sait tout de suite que la série peut démarrer.
- Le planificateur voit l’OF libéré dans le planning.
- Le superviseur voit quels OF attendent encore, et pourquoi.
Pour cela, chaque libération doit contenir quelques informations de base : le numéro d’OF ou de pièce, l’indice de plan, la version du programme, la machine, la personne qui a validé, l’heure, et le résultat conforme ou non conforme. Notre article sur la connexion des données opérateur à un ERP ou un MES explique comment faire remonter ces informations sans projet lourd.
Accélérer l’inspection sans embaucher
Beaucoup de retards d’inspection premier article ressemblent à des problèmes de qualité, mais sont en réalité des problèmes de charge de travail. Si l’opérateur n’a même pas cinq minutes pour un contrôle, un meilleur calibre n’y changera rien.
Gardez la part de contrôle de l’opérateur courte et prévisible. Par exemple : vérifier l’indice, lancer un cycle de palpage, mesurer deux cotes faciles, et n’envoyer la pièce au contrôleur que lorsqu’une condition définie est remplie. Les inspections complètes des séries plus à risque peuvent être regroupées dans des créneaux planifiés. Cela réduit les interruptions imprévues pour les opérateurs comme pour les contrôleurs.
Une routine courte aide :
- Faire correspondre l’indice du programme et celui du plan.
- S’assurer que les bons calibres sont libres avant le début du réglage.
- Savoir quelles caractéristiques se contrôlent à la machine et lesquelles partent à l’inspection.
- Enregistrer le résultat tout de suite, pas en fin de poste.
- N’appeler de l’aide que lorsqu’une condition définie est remplie.
Pour savoir combien de contrôles vos opérateurs peuvent absorber, commencez par notre diagnostic de charge opérateur en 15 minutes. Et n’ajoutez pas de contrôles aux opérateurs si les résultats deviennent moins fiables. Parfois, la réponse est un meilleur montage, un meilleur calibre ou des critères « passe, ne passe pas » plus clairs.
Comment savoir si les machines attendent moins
Si vous ne suivez que le taux de rebut, vous passez à côté du coût de l’attente. L’inspection premier article a besoin de quelques indicateurs à elle :
- Le temps entre la fin de la première pièce et la libération de la série.
- Les minutes machine passées à attendre la validation qualité.
- La part des séries libérées à la machine plutôt qu’après la MMT.
- Le nombre de blocages causés par un mauvais indice ou un document manquant.
- Les pièces récurrentes qui demandent encore la même clarification à chaque fois.
Ces chiffres montrent où se trouve réellement votre goulot d’étranglement au contrôle qualité. Placez-les à côté de l’état des machines et du respect du planning. Un tableau de bord KPI de production en temps réel les rend faciles à lire dans l’atelier.
Toutes les pièces n’ont pas besoin du même niveau de contrôle. Les exigences du client, les normes et votre propre niveau de risque déterminent la quantité de contrôles et la fréquence des audits. Une pièce récurrente stable peut n’avoir besoin que d’une libération légère et d’un audit régulier. Un processus nouveau ou modifié mérite une revue complète. Si l’attente augmente sur certaines machines, certaines équipes ou certaines familles de pièces, regardez la gamme, les effectifs et le passage de relais.
Chiffrez les minutes que vos machines perdent à attendre. Estimez ce que valent des attentes d’inspection plus courtes et moins d’échanges manuels pour votre atelier.
Calculer votre RSICe qu’il faut retenir
Un bon processus d’inspection premier article garde la qualité près de la machine. Il utilise le bon contrôle pour le vrai niveau de risque, et il rend la libération visible pour tout le monde, tout de suite. Ajoutez à cela une alerte anticipée sur les premières pièces, et les contrôleurs sont prêts avant l’arrivée de la pièce. Résultat : moins d’attente machine et un planning plus fiable, sans embaucher.
Foire aux questions
Qu’est-ce qu’une inspection premier article, et quand est-elle exigée ?
L’inspection premier article, aussi appelée contrôle première pièce ou validation première pièce, vérifie que la première pièce d’un réglage nouveau ou modifié est conforme au plan avant de poursuivre le lot. Elle est généralement exigée pour les nouvelles pièces, les changements d’indice de plan, les modifications d’outillage ou de montage, et les clients qui ont des exigences qualité formelles. L’aéronautique utilise souvent le format AS9102.
Le palpage sur machine peut-il remplacer la MMT pour l’inspection premier article ?
Parfois, mais pas toujours. Le palpage fonctionne bien pour les caractéristiques que la machine peut mesurer de façon fiable, quand un ajustement rapide des correcteurs est utile. Il ne remplace généralement pas la MMT pour les formes complexes, les caractéristiques difficiles d’accès ou les rapports exigés par le client. La plupart des ateliers combinent les deux.
À quelle vitesse peut-on faire une inspection premier article sans nuire à la qualité ?
Cela dépend de la pièce, des tolérances et de la méthode de mesure. Une pièce récurrente simple peut être libérée après un court contrôle à la machine, alors qu’une pièce fraisée complexe peut prendre beaucoup plus de temps. La façon la plus sûre d’aller plus vite est de supprimer l’attente, les confusions d’indice et la double saisie, pas de sauter des contrôles.
Comment éviter que les contrôleurs soient pris au dépourvu par les premières pièces ?
Prévenez-les à l’avance. Quand les données machine montrent qu’une première pièce a démarré et à quelle heure elle devrait être terminée, l’équipe qualité peut préparer les calibres, la MMT et le plan avant l’arrivée de la pièce. JITbase le fait automatiquement avec son tableau de bord Inspection en temps réel.
Comment réduire la charge des opérateurs tout en gardant des contrôles fiables ?
Gardez les contrôles de l’opérateur courts, bien définis et limités aux caractéristiques qu’il peut mesurer de façon constante. Préparez les calibres avant le réglage et n’envoyez à l’inspection que les caractéristiques plus à risque. Si les opérateurs sont toujours surchargés, revoyez la répartition des tâches plutôt que d’ajouter du travail qualité.
Related Articles