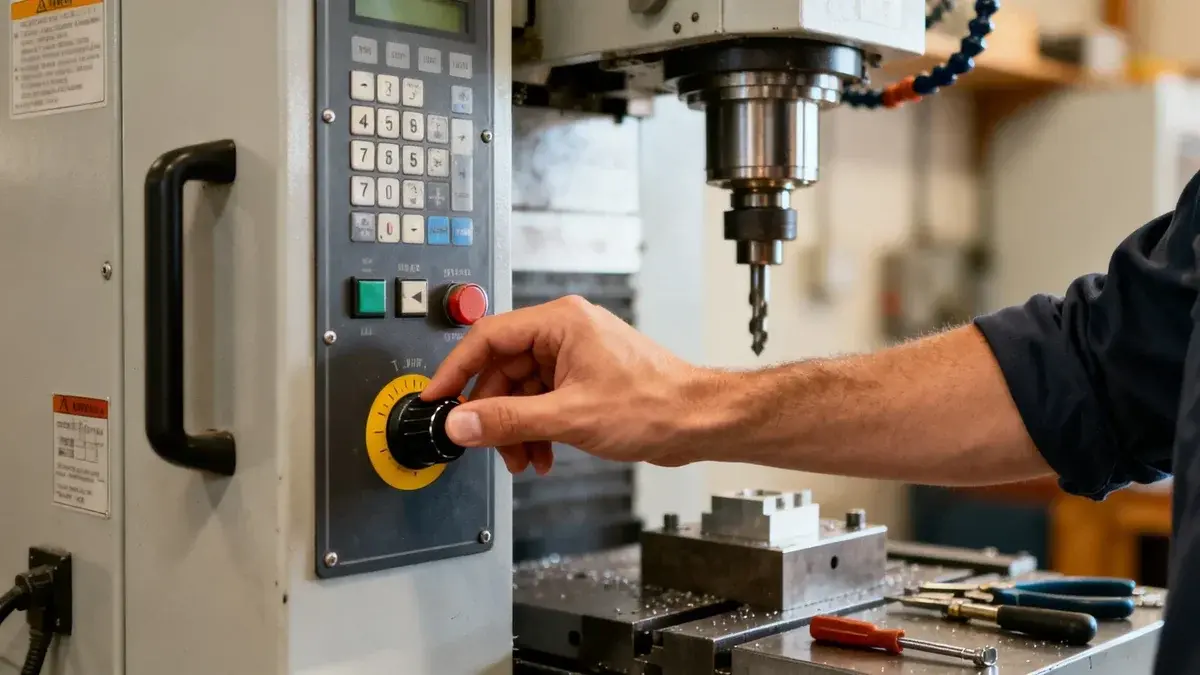
Le feed override (correcteur d’avance) est une fonction de la commande CNC qui applique un pourcentage à l’avance programmée pendant que le cycle tourne, sans modifier la trajectoire d’outil. C’est aussi l’un des signaux les plus parlants d’une machine, parce qu’il montre le moment où l’opérateur juge que l’avance du programme ne correspond pas à ce qui se passe à la broche. Un quart de tour sur le bouton peut protéger un outil, calmer des vibrations ou accélérer un cycle trop prudent. Mais quand les corrections se répètent, elles révèlent un problème plus profond : écarts de temps de cycle, hypothèses de programmation fragiles et interventions opérateur qui grugent la production sans bruit. Ce guide explique ce que fait le feed override, pourquoi les opérateurs l’utilisent, comment il modifie le temps de cycle, et comment transformer ces corrections en données utiles plutôt qu’en suppositions quotidiennes.
En bref :
-
Le feed override modifie en pourcentage l’avance de coupe pendant le cycle, mais ne change pas la trajectoire d’outil.
-
Des corrections fréquentes signalent le plus souvent un problème de programme, d’outillage, de réglage ou de planification, qui mérite une analyse plutôt qu’un contournement manuel permanent.
-
Les ateliers ont intérêt à enregistrer chaque correction, à la relier au temps de cycle et aux actions de l’opérateur, puis à s’en servir pour ajuster les programmes et mettre à jour les temps standards.
Qu’est-ce que le feed override sur une machine CNC et comment fonctionne-t-il ?
Définition et fonctionnement sur la commande
Le feed override CNC (ou correcteur d’avance) multiplie l’avance de coupe programmée par un pourcentage pendant que la machine tourne. Si un bloc est programmé à 1 000 mm/min et que l’opérateur règle le feed override à 80 %, la machine exécute ce déplacement à 800 mm/min. La trajectoire reste la même : la machine suit exactement le même parcours, simplement à une autre vitesse.
Sur la plupart des commandes, le feed override s’applique en direct pendant l’exécution du cycle. C’est ce qui le rend utile pour la mise au point d’une première pièce, les coupes instables et les travaux dont les conditions varient d’un lot à l’autre. En pratique, les opérateurs s’en servent comme d’un outil de correction temporaire, pas comme d’un substitut à une bonne programmation CN.
Deux limites sont à connaître. Les déplacements rapides ont généralement leur propre correction, séparée : le bouton de feed override ne les ralentit donc pas. Et sur la plupart des commandes, le feed override est ignoré pendant le taraudage rigide et le filetage, parce que l’avance doit rester synchronisée avec la broche. La plage de pourcentage autorisée dépend aussi de la commande et du constructeur de la machine.
Bouton, pupitre et interface : où se règle le feed override
La plupart des machines présentent le feed override sous forme de bouton rotatif ou de sélecteur gradué en pourcentage sur le pupitre de commande. Les commandes FANUC, Haas et Siemens SINUMERIK le placent en général à portée de main, parce que l’opérateur doit pouvoir réagir pendant la coupe. Certaines machines permettent aussi de le régler depuis un boîtier portatif ou l’interface de la commande pendant qu’un programme est actif.
La disposition exacte dépend du constructeur et de la génération de commande. Le principe reste le même : la machine applique un facteur en pourcentage aux déplacements en avance de travail pendant le cycle.
Feed override, correction de broche et avance programmée : trois notions différentes
Les ateliers confondent parfois trois choses :
-
Avance programmée : la valeur d’avance écrite dans le programme CN ou générée par la FAO.
-
Feed override : l’ajustement en pourcentage que l’opérateur applique en direct à cette avance.
-
Correction de vitesse de broche (spindle override) : un ajustement séparé, lui aussi en pourcentage, de la vitesse de rotation.
La distinction compte au moment du diagnostic. Si un opérateur baisse le feed override à cause de vibrations, le problème peut quand même venir de la vitesse de broche, de l’usure d’outil, de l’engagement radial, du bridage ou des entrées dans la matière. Le feed override n’est que la réaction visible. Ce n’est pas la cause racine.
Pourquoi les opérateurs utilisent le feed override en atelier
Conditions de coupe et évacuation des copeaux
Un opérateur ne touche pas au feed override sans raison. Il le modifie parce que la coupe sonne mal, que les copeaux ne se fragmentent plus ou que le procédé paraît instable. En ébauche, il peut descendre à 70 % quand les copeaux se tassent dans une poche ou que l’arrosage ne dégage plus la zone de coupe. C’est souvent une réaction sensée sur le moment.
À l’inverse, certains opérateurs montent le pourcentage sur les passes à vide ou les finitions clairement trop prudentes pour gagner du temps. Ça arrive quand le programme est sûr mais lent, ou quand la production a déjà pris du retard.
Usure d’outil, vibrations et état de surface
Un outil neuf peut couper proprement sur les premières pièces, puis commencer à vibrer plus tard dans le quart. Un outil long peut rester stable sur presque tout le parcours, mais brouter à l’entrée dans la matière et dans les coins. Dans ces cas, l’opérateur réduit le feed override entre 60 % et 80 % sur le segment problématique, puis revient à la valeur nominale une fois la coupe stabilisée.
L’état de surface est une autre raison fréquente. Si les conditions programmées laissent des marques, ou si la pression de coupe semble trop forte sur une paroi mince, l’opérateur ralentit l’avance pour que la pièce passe le contrôle.
Rattraper le retard sur la production
La pression de production change les comportements. Si une machine a perdu du temps en réglage, en changement de plaquettes ou en attente de contrôle, certains opérateurs augmentent le feed override partout où ils pensent avoir de la marge. Ça ne veut pas toujours dire que le programme est mauvais. Ça peut aussi refléter des temps de cycle attendus irréalistes, des temps standards peu fiables ou une charge de travail trop lourde. Pour comprendre ce phénomène, il faut regarder au-delà de la machine, par exemple en mesurant la charge opérateur.
Prudence face à un programme FAO nouveau ou limite
Les nouveaux programmes sont souvent surveillés de près, et avec raison. Si la première pièce montre une charge d’outil élevée sur une plongée, un engagement incertain en reprise d’usinage ou un montage fragile, l’opérateur accompagne le travail avec des corrections d’avance manuelles jusqu’à ce que les méthodes le revoient. C’est une mesure temporaire raisonnable. Mais si le même travail demande encore des corrections après dix passages, l’atelier a probablement un problème de programme ou de procédé, pas un problème d’habitude chez l’opérateur.
Voyez chaque correction d’avance au moment où elle se produit. JITbase lit l’état des machines et les données de feed override directement sur vos commandes CNC : les baisses prolongées deviennent visibles sans relevés papier.
Découvrir le suivi machineCe que révèlent les corrections répétées sur vos programmes CNC
Avance programmée et réalité de l’usinage : les signes d’écart
Des baisses fréquentes sur la même opération indiquent clairement que l’avance programmée ne correspond pas aux conditions de coupe réelles. Les hypothèses de la FAO étaient peut-être trop optimistes. Le porte-à-faux de l’outil a peut-être augmenté. Le bridage est peut-être moins rigide que prévu. Le constat est simple : si les opérateurs interviennent à répétition, le programme nominal n’est plus votre procédé réel.
Les hausses comptent aussi. Si les opérateurs montent souvent à 110 % ou 120 % sur le même segment sans problème, le programme est peut-être trop prudent. Votre temps de cycle estimé est alors probablement faux, et votre gamme cache peut-être de la capacité disponible.
Stratégies FAO et conditions de coupe trop agressives
Beaucoup de corrections viennent d’hypothèses d’avance et de vitesse qui ne tiennent pas sur la machine réelle. La FAO calcule des valeurs pour un engagement idéal, puis les entrées dans la matière, les variations de brut ou un porte-à-faux important les transforment en vibrations ou en surcharge. Des corrections qui n’apparaissent que sur certaines zones de la trajectoire désignent le plus souvent la stratégie programmée, pas l’opérateur.
Le problème est parfois lié à la géométrie : fort engagement dans les coins, plongées profondes, entrées maladroites ou changements brusques de contact de l’outil.
Avances d’entrée et de sortie, avances adaptatives : ce qui manque souvent
Certains travaux ont besoin de plus d’une avance fixe. Si un parcours utilise la même avance pour l’entrée, le rainurage pleine fraise et des passes radiales légères, l’opérateur doit compenser à la main. Une revue du programme doit vérifier s’il faut des avances d’entrée et de sortie distinctes, une meilleure stratégie d’ébauche à haute efficacité ou une logique d’avance adaptative, là où la FAO et la machine le permettent.
Pour confirmer la tendance, enregistrez chaque correction avec les données minimales décrites plus bas. Isolez ensuite l’opération, observez un passage aux valeurs nominales et examinez le segment de trajectoire exact qui déclenche l’intervention. C’est ainsi qu’on transforme les interventions opérateur en ajustements de programme plutôt qu’en suppositions.
Mesurer l’impact : comment le feed override modifie le temps de cycle
Exemple simple : l’effet d’une correction sur le temps de cycle
Une petite correction peut produire un écart de temps de cycle notable. Exemple : si le temps programmé des déplacements en avance de travail est de 20 minutes et que l’opérateur les exécute à 90 % de feed override, l’estimation simplifiée est :
Temps de coupe corrigé = temps programmé / 0,90 = environ 22,2 minutes
Ce n’est qu’une illustration. Les déplacements rapides, les temporisations, les changements d’outil et les palpages ne varient pas de la même façon. Ça donne quand même aux planificateurs une première estimation de l’effet du feed override sur la capacité. Si vos temps de cycle dépassent régulièrement l’estimation d’un pourcentage similaire sur tous les travaux, notre guide de diagnostic des écarts de temps de cycle montre comment vérifier si le feed override en est la cause.
Des petites corrections qui s’additionnent
Une ou deux minutes perdues par cycle ne restent pas négligeables bien longtemps. Sur un travail répétitif, un feed override maintenu à 90 % ou 80 % peut consommer des heures machine sur une semaine, sans que personne le remarque. Il modifie aussi la charge des opérateurs : des cycles plus lents créent des embouteillages au contrôle, retardent les transferts et allongent la surveillance pendant les coupes instables.
Pour une planification plus juste, comparez le comportement réel de la machine au programme CN et à la production observée. Les ateliers qui extraient leurs temps de cycle du G-code constatent souvent que les corrections manuelles expliquent l’écart entre les temps standards et l’estimation du programme. Ceux qui partent de zéro peuvent consulter notre guide sur le suivi du temps de cycle CNC.
Repérez les programmes qui demandent sans cesse une correction manuelle. Le suivi de production JITbase signale les corrections d’avance récurrentes et les dépassements de temps par programme CNC, pour que les méthodes corrigent d’abord la bonne trajectoire.
Découvrir le suivi de productionSuivi du feed override : collecter et analyser les données
Relevé manuel ou collecte automatique
Le relevé manuel est le moyen le plus rapide de commencer. Une simple feuille ou un formulaire numérique peut noter chaque correction par machine, pièce, opération et raison. C’est peu coûteux et efficace sur un travail problématique ciblé. Mais tout repose sur la rigueur des opérateurs, et les détails s’effacent vite pendant un quart chargé.
La collecte automatique lit les données de feed override directement sur la commande CNC, par des outils de connectivité machine ou des systèmes IIoT, quand l’équipement le permet. Elle demande un peu de préparation et de mise en correspondance des données, mais elle supprime les trous dans les relevés et permet l’analyse sur la durée. Pour comparer les approches, consultez notre article sur le monitoring machine CNC.
JITbase collecte les données de feed override sur la commande, avec les données de cycle et d’arrêt, et ces données peuvent aussi être visualisées dans Power BI pour les ateliers qui y font déjà leurs rapports. L’exemple ci-dessous montre un quart de travail de feed override sur une machine : valeurs moyenne, minimale et maximale, chaque changement avec son horodatage, et la part du temps passée au-dessus ou en dessous de 100 %. On voit d’un coup d’œil si les baisses sont des réactions ponctuelles ou des corrections longues et répétées.

Les données minimales à enregistrer
Un relevé de base utile comprend :
-
L’horodatage de chaque correction
-
L’identifiant de la machine
-
Le nom du programme ou le numéro de pièce
-
L’opération ou le numéro d’outil
-
Le nom de l’opérateur ou le quart de travail
-
Le pourcentage avant et après la correction, et sa durée
-
La raison de la correction
-
Le temps standard attendu et les heures réelles de début et de fin de cycle
-
Le nombre de pièces au moment de la correction, avec les notes de rebut ou de reprise
Pourquoi c’est important : sans contexte, un pourcentage seul ne dit presque rien. Une baisse à 70 % pendant la mise au point d’une première pièce veut dire une chose. Une baisse à 70 % toutes les dix pièces en production veut dire tout autre chose.
Croiser les corrections avec le temps de cycle et les interventions opérateur
La meilleure analyse combine les relevés de feed override, les temps machine et l’activité humaine. Si un travail cumule des corrections répétées et une présence opérateur supplémentaire, le problème dépasse sans doute les seules valeurs d’avance et de vitesse. Les indicateurs de charge opérateur donnent alors une vision plus claire de l’effet des interventions manuelles sur la production, les effectifs et la fiabilité du planning.
Trouver la cause racine : la marche à suivre quand les corrections se répètent
Premier tri : outil, programme ou opérateur ?
Commencez par une vérification courte et ordonnée :
-
Identifiez à quel moment du cycle la correction a lieu.
-
Reproduisez l’événement en notant l’horodatage et le pourcentage.
-
Vérifiez s’il suit un outil, une forme ou une condition de réglage précise.
-
Comparez les comportements entre opérateurs et entre quarts.
Si le même segment déclenche toujours l’intervention, le problème se trouve probablement dans la trajectoire, l’état de l’outil ou le réglage. Si la tendance varie beaucoup d’une personne à l’autre, la formation et le travail standardisé entrent aussi en jeu.
Vérifications détaillées : FAO, outil, bridage et réglage
Passez ensuite en revue le procédé physique et numérique :
-
Contrôlez l’usure des plaquettes, le faux-rond, le porte-à-faux et l’état du porte-outil.
-
Revoyez l’avance par dent, la vitesse de broche et les hypothèses d’engagement radial et axial.
-
Vérifiez les entrées et sorties, les plongées, les rampes et le comportement dans les coins.
-
Contrôlez la rigidité du montage, le bridage, les appuis et le porte-à-faux de la pièce.
-
Vérifiez l’arrosage et l’évacuation des copeaux.
Après chaque modification, validez le résultat par un contrôle rigoureux. Un atelier qui modifie un programme devrait associer ses essais à une bonne inspection premier article, surtout si la géométrie, l’état de surface ou la charge d’outil faisaient partie du problème.
Essais de validation et corrections progressives
Ne réécrivez pas tout d’un coup. Testez une modification à la fois : baisser l’avance d’entrée, changer la stratégie d’ébauche, remplacer un outil usé ou mieux soutenir la pièce. Relancez ensuite aux valeurs nominales du programme et regardez si l’opérateur ressent encore le besoin d’intervenir. C’est la seule façon de savoir si la correction a réglé le vrai problème.
Quand modifier le programme CN plutôt que corriger au bouton
Quand revoir les avances et les stratégies FAO
Un feed override ponctuel est normal pendant la mise au point, quand l’outil s’use ou quand le brut sort de l’ordinaire. Mais un feed override persistant signifie que le programme CN ou le procédé doit changer. Si la même correction manuelle revient quart après quart, l’atelier traîne un problème qu’il n’a pas encore réglé.
Avances prudentes ou stratégies d’usinage adaptatives
Les avis divergent. Certains ateliers programment volontairement des avances prudentes pour protéger la disponibilité des machines, et laissent les opérateurs accélérer là où c’est sûr. D’autres préfèrent resserrer le procédé et limiter au maximum les corrections improvisées. Le bon choix dépend de la gamme de pièces, des effectifs, des capacités machine et de la rigueur de programmation. Mais si un travail exige une correction humaine constante, les temps standards perdent leur crédibilité.
| Symptôme | Action temporaire (feed override) | Correction durable (programme ou procédé) |
|---|---|---|
| Vibrations à l’entrée dans la matière | Réduire l’avance sur le segment instable | Modifier l’entrée, la rampe, la longueur d’outil ou la stratégie d’engagement |
| Copeaux tassés dans les poches | Baisser l’avance pour maintenir l’évacuation | Améliorer l’orientation de l’arrosage, revoir le parcours, changer la profondeur ou le pas latéral |
| Surcharge d’outil dans les coins | Réduire le pourcentage pendant l’engagement fort | Ajouter une réduction d’avance dans les coins ou revoir la stratégie d’ébauche |
| Cycle nettement trop lent | Augmenter le pourcentage avec prudence | Mettre à jour les avances FAO, confirmer la marge de charge, réviser le temps standard |
Formation et travail standardisé pour limiter les corrections improvisées
La formation compte. Les opérateurs doivent savoir quand le feed override est une protection temporaire et quand il doit déclencher une remontée d’information. L’atelier peut aussi intégrer au travail standardisé la consignation de la raison, de l’opération et de la durée de chaque intervention. Cette discipline fait souvent ressortir les travaux qui méritent en priorité l’attention des méthodes.
Ce que le feed override change pour la planification, la charge opérateur et les effectifs
Repérer les manques de formation ou les plannings irréalistes
Les corrections d’avance pèsent plus sur la planification qu’on ne le pense. Si les opérateurs doivent surveiller certains travaux de près et changer l’avance sans arrêt, ces travaux mobilisent une attention qui n’apparaît pas dans les temps de cycle standards. Une gamme peut sembler stable sur papier tout en exigeant des interventions fréquentes.
Parfois, le problème vient de la formation. Parfois de la pression sur les délais. Parfois, le temps standard est tout simplement faux.
Ajuster les gammes et les temps de cycle attendus
Si des corrections répétées allongent le temps de cycle réel, les planificateurs doivent mettre à jour la production attendue sur cette gamme jusqu’à ce que la correction technique soit faite. On évite ainsi de promettre une cadence irréaliste aux ventes, aux achats ou aux opérations en aval.
Et si un opérateur peut conduire deux machines sans difficulté, sauf sur les travaux qui demandent des corrections d’avance constantes, les relevés de feed override deviennent une donnée d’affectation du personnel à part entière.
Actions concrètes pour limiter les perturbations d’un quart à l’autre
Quelques mesures simples aident rapidement :
-
Signalez aux méthodes les travaux qui accumulent les corrections.
-
Séparez autant que possible la mise au point de la production répétitive stable.
-
Mettez à jour des temps standards provisoires jusqu’à la correction de la cause racine.
-
Passez en revue chaque semaine les corrections sur les travaux dont le temps de cycle varie de façon chronique.
-
Intégrez les pourcentages de feed override actifs aux vérifications de la passation de poste, pour que l’opérateur suivant sache ce qui a été modifié et pourquoi.
Ces petites actions réduisent les surprises en atelier et renforcent la confiance dans le planning.
Planifiez en tenant compte des travaux qui mobilisent vos opérateurs. JITbase montre la charge réelle que chaque travail impose à vos opérateurs, pour affecter les machines à partir des données de production plutôt qu’à l’estime.
Découvrir la gestion de la main-d’œuvreLire le comportement des opérateurs face au feed override
Pendant l’opération : le moment et l’ampleur de la correction
Observez quand l’opérateur modifie le feed override. Une baisse juste à l’entrée de l’outil désigne souvent l’approche, la plongée ou l’engagement initial. Une correction uniquement dans les coins évoque un fort engagement de la fraise. Une correction en fin de vie d’outil pointe plutôt vers l’usure ou l’échauffement.
Pics courts ou baisses prolongées
Un pic court signifie généralement que l’opérateur réagit à un moment précis. Les baisses prolongées sont plus révélatrices. Si une coupe tourne à 70 % pendant la moitié du cycle à chaque fois, cette partie du procédé a sans doute besoin d’une modification durable du programme ou du réglage.
Préparer une vidéo ou un relevé pour l’analyse des causes
Si l’atelier filme un travail pour l’analyser, gardez la caméra à distance de sécurité, filmez la commande si c’est permis, et notez l’horodatage exact de la correction dans le cycle. Complétez avec le numéro de pièce, le numéro d’outil et les commentaires de l’opérateur juste après le passage, pendant que les détails sont encore frais.
À retenir : les indicateurs de feed override à suivre
Le feed override est plus qu’une commodité de la commande. C’est un signal concret : l’opérateur compense un écart entre le programme et les conditions de coupe réelles. Un gestionnaire n’a pas besoin de tous les signaux, mais il a besoin de ceux qui mènent à l’action :
-
La fréquence des corrections par machine et par programme.
-
Le pourcentage moyen et maximal utilisé sur chaque travail.
-
La durée des baisses ou des hausses prolongées.
-
Les opérations et les outils associés aux corrections répétées.
-
Les tendances par opérateur ou par quart, lorsque c’est pertinent et équitable.
-
Le temps de cycle réel comparé au temps attendu.
-
Les actions correctives menées, et si la tendance a cessé.
Une revue hebdomadaire est un bon rythme de départ pour les travaux problématiques et les nouveaux lancements. Elle revient en général à un ingénieur de production, un programmeur ou un chef d’atelier, avec la participation des opérateurs. Les données de feed override doivent servir à améliorer le procédé, pas à désigner des coupables. Les ateliers qui les enregistrent, les relient au temps de cycle et agissent sur les tendances fiabilisent leurs temps standards et récupèrent une capacité qu’ils ne soupçonnaient pas.
Foire aux questions
Que modifie réellement le feed override sur une machine CNC ?
Le feed override modifie en pourcentage l’avance de coupe commandée pendant l’exécution du programme. Si le code commande 1 000 mm/min et que la machine est à 80 %, l’avance réelle est de 800 mm/min.
Il ne change pas la géométrie de la trajectoire programmée. Sur la plupart des commandes, les déplacements rapides relèvent d’une correction séparée, et le feed override est ignoré pendant le taraudage rigide et le filetage.
Le feed override modifie-t-il le fichier G-code ?
Non. Le feed override est un ajustement en direct sur la machine. Le programme CN reste identique, sauf si un programmeur le modifie et le régénère.
C’est justement pour ça que ces corrections passent inaperçues : le fichier du programme ne change pas, alors que le temps de cycle réel s’éloigne de l’estimation.
Comment un atelier devrait-il enregistrer les corrections d’avance ?
Un relevé utile note l’horodatage, la machine, le programme ou le numéro de pièce, l’opérateur ou le quart, le pourcentage avant et après la correction, et la raison de l’ajustement.
Un relevé manuel suffit pour une courte étude sur un travail problématique. Pour une analyse continue, la collecte automatique sur la commande CNC est plus fiable, parce qu’elle ne dépend pas de la mémoire des opérateurs.
Quand faut-il modifier le programme plutôt que compter sur le feed override ?
Si le même travail, la même opération ou le même outil a besoin du feed override à répétition pour tourner en sécurité ou atteindre la production visée, le programme ou le procédé doit être revu. Une correction ponctuelle pendant la mise au point reste normale.
Des corrections persistantes signifient que la condition programmée n’est pas le vrai standard. Corrigez la cause racine, puis mettez à jour le temps standard pour que la planification reflète la réalité.
Le feed override pose-t-il des risques pour la sécurité ?
Oui. Augmenter le pourcentage peut accroître les efforts de coupe, l’échauffement, les vibrations et le risque de casse d’outil quand la marge du procédé est faible.
Réduire le pourcentage est généralement plus sûr, mais peut masquer un problème d’outillage ou de réglage plus profond. Les opérateurs doivent suivre les consignes de sécurité de la machine, de l’outillage et de l’atelier, et faire remonter les problèmes récurrents plutôt que de s’en accommoder.