Le first pass yield (FPY), ou rendement du premier passage, est la part des pièces qui sortent bonnes d’une opération du premier coup, sans retouche et sans rebut. On parle aussi de bon du premier coup. Il répond à une question simple : sur tout ce que vous avez lancé, combien de pièces avez-vous réussies sans y revenir ?
Beaucoup d’ateliers CNC suivent le rebut, mais pas le FPY. Les pièces retouchées finissent dans le compte des pièces bonnes, et le temps machine, les contrôles et les manipulations en plus restent invisibles. Ce guide présente la formule du FPY et ce qui le distingue du rendement final et du taux de rebut. Il montre aussi comment le calculer sur plusieurs opérations et comment collecter les données à la machine et auprès de l’opérateur.
Que mesure le first pass yield ?
Le first pass yield mesure la qualité d’un procédé au premier passage. Une pièce ne compte comme bonne que si elle a passé l’opération et son contrôle sans retouche, sans passe de reprise et sans second essai. Une pièce corrigée ensuite peut être livrée, mais elle ne compte pas dans le FPY. Autrement dit, le FPY mesure à quelle fréquence l’atelier fait une pièce bonne du premier coup.
C’est ce qui rend le FPY utile. Le rendement final vous dit combien de pièces vous avez livrées. Le FPY vous dit combien vous en avez réussies. L’écart entre les deux, c’est l’usine cachée : le temps passé à retoucher, recontrôler et replanifier des pièces qui auraient dû être bonnes du premier coup.
| Indicateur | Ce qu’il compte | Ce qu’il cache |
|---|---|---|
| First pass yield | Les pièces bonnes du premier coup, sans retouche ni rebut | Si une pièce non conforme a ensuite été sauvée ou perdue |
| Rendement final | Les pièces bonnes à la fin, retouches comprises | Le temps et le coût des retouches |
| Taux de rebut | Les pièces perdues pour de bon | Toutes les pièces sauvées par une retouche |
La formule du first pass yield
La formule prend les pièces bonnes du premier coup et les divise par les pièces entrées dans l’opération :
FPY = (pièces lancées − pièces non bonnes du premier coup) ÷ pièces lancées × 100
Les pièces non bonnes du premier coup comprennent à la fois les pièces rebutées et les pièces retouchées. C’est une erreur courante : si on oublie les pièces retouchées, on obtient le rendement final, pas le first pass yield.
Exemple chiffré sur une opération
Un lot de 200 pièces passe sur un tour CNC. Le contrôle trouve 12 pièces non conformes : 8 sont retouchées puis livrées, et 4 sont rebutées. Les chiffres sont une illustration.
| Indicateur | Calcul | Résultat |
|---|---|---|
| First pass yield | (200 − 12) ÷ 200 | 94 % |
| Rendement final | (200 − 4) ÷ 200 | 98 % |
| Taux de rebut | 4 ÷ 200 | 2 % |
Le taux de rebut semble correct à 2 %, et le rendement final à 98 %. Le first pass yield montre pourtant que 8 pièces sont repassées en retouche, chacune avec sa manipulation, son temps machine ou d’établi et son second contrôle. Ce travail est bien réel, mais il n’apparaît pas dans le taux de rebut. Pour le côté rebut, voir réduire le taux de rebut en usinage CNC.
Le first pass yield sur plusieurs opérations
La plupart des pièces CNC passent par plus d’une opération : tournage, puis fraisage, puis ébavurage ou seconde prise. Chaque opération a son propre FPY, et le rendement de toute la gamme est le produit des rendements de chaque étape. On l’appelle le rendement cumulé, ou RTY (rolled throughput yield).
| Opération | FPY |
|---|---|
| Op 10 : tournage | 94 % |
| Op 20 : fraisage | 97 % |
| Op 30 : seconde prise | 99 % |
| Toute la gamme | 0,94 × 0,97 × 0,99 = environ 90,3 % |
Aucune opération ne semble mauvaise, et pourtant environ 1 pièce sur 10 est retouchée ou rebutée quelque part dans la gamme. Sur un lot de 200 pièces, cela fait environ 20 pièces. C’est pourquoi le FPY se suit par opération, en suivant les étapes de votre gamme de fabrication. Le total de la gamme dit combien vous perdez, et l’opération dit où.
Comptez les pièces sans saisie manuelle. JITbase lit le nombre de pièces sur la machine : le nombre de pièces produites est déjà là quand vous calculez votre rendement.
Découvrir le suivi des machinesQuel first pass yield viser ?
Il n’existe pas de cible unique pour tous les ateliers CNC. Un atelier qui fait de courtes séries répétitives dans une matière stable n’aura pas le même FPY qu’un autre. Celui qui usine des prototypes dans des alliages durs, avec des tolérances serrées, part d’un tout autre niveau. Comparer votre chiffre à celui d’un autre secteur vous apprend peu.
La référence la plus utile est votre propre tendance. Suivez le FPY par machine, par référence de pièce et par opération, puis observez-le sur plusieurs semaines. Un FPY stable ou en hausse montre un procédé maîtrisé. Une baisse sur une machine ou une référence signale une cause que vous pouvez trouver.
Où se perd le first pass yield en usinage CNC ?
- La première pièce après un réglage. Les correcteurs, les origines pièce et les montages viennent d’être posés, et la première pièce est la plus exposée. Une inspection du premier article rigoureuse arrête le problème avant que le reste du lot suive.
- L’usure d’outil. Les cotes dérivent à mesure que l’outil s’use, et les pièces sortent de tolérance en fin de vie de l’outil.
- Les ajustements de correcteurs. Une correction faite pour sauver une pièce peut sortir les suivantes de tolérance si elle n’est ni notée ni vérifiée.
- Les modifications de programme. Une modification faite à la machine et non reportée dans le programme de référence revient au prochain passage de la même pièce.
- La matière et le bridage. Une variation d’une barre ou d’un lot de matière à l’autre, ou un montage qui ne serre pas de la même façon à chaque fois.
Comment collecter les données du first pass yield ?
Le FPY a besoin de deux chiffres par opération : les pièces lancées et les pièces non bonnes du premier coup. Le premier peut venir de la machine. Le second demande une personne, car seul un contrôle peut dire si une pièce est conforme.
- Comptez les pièces à la machine. Un comptage automatique supprime le décompte de fin de poste et ses erreurs. Voir le comptage de pièces en atelier CNC pour savoir comment il se fait.
- Déclarez les pièces non conformes à la machine. L’opérateur enregistre chaque pièce non conforme dès qu’il la trouve, avec une raison choisie dans une liste courte.
- Comptez aussi les pièces retouchées. Une pièce retouchée n’était pas bonne du premier coup. Si les opérateurs ne déclarent que le rebut, vous obtenez le rendement final.
- Tenez les retouches à part si vous voulez le rendement final. Le FPY a seulement besoin de savoir qu’une pièce n’était pas bonne. Le rendement final doit aussi savoir si elle a été sauvée.
- Analysez par machine et par référence. Une moyenne sur tout l’atelier cache la pièce qui cause l’essentiel des pertes.
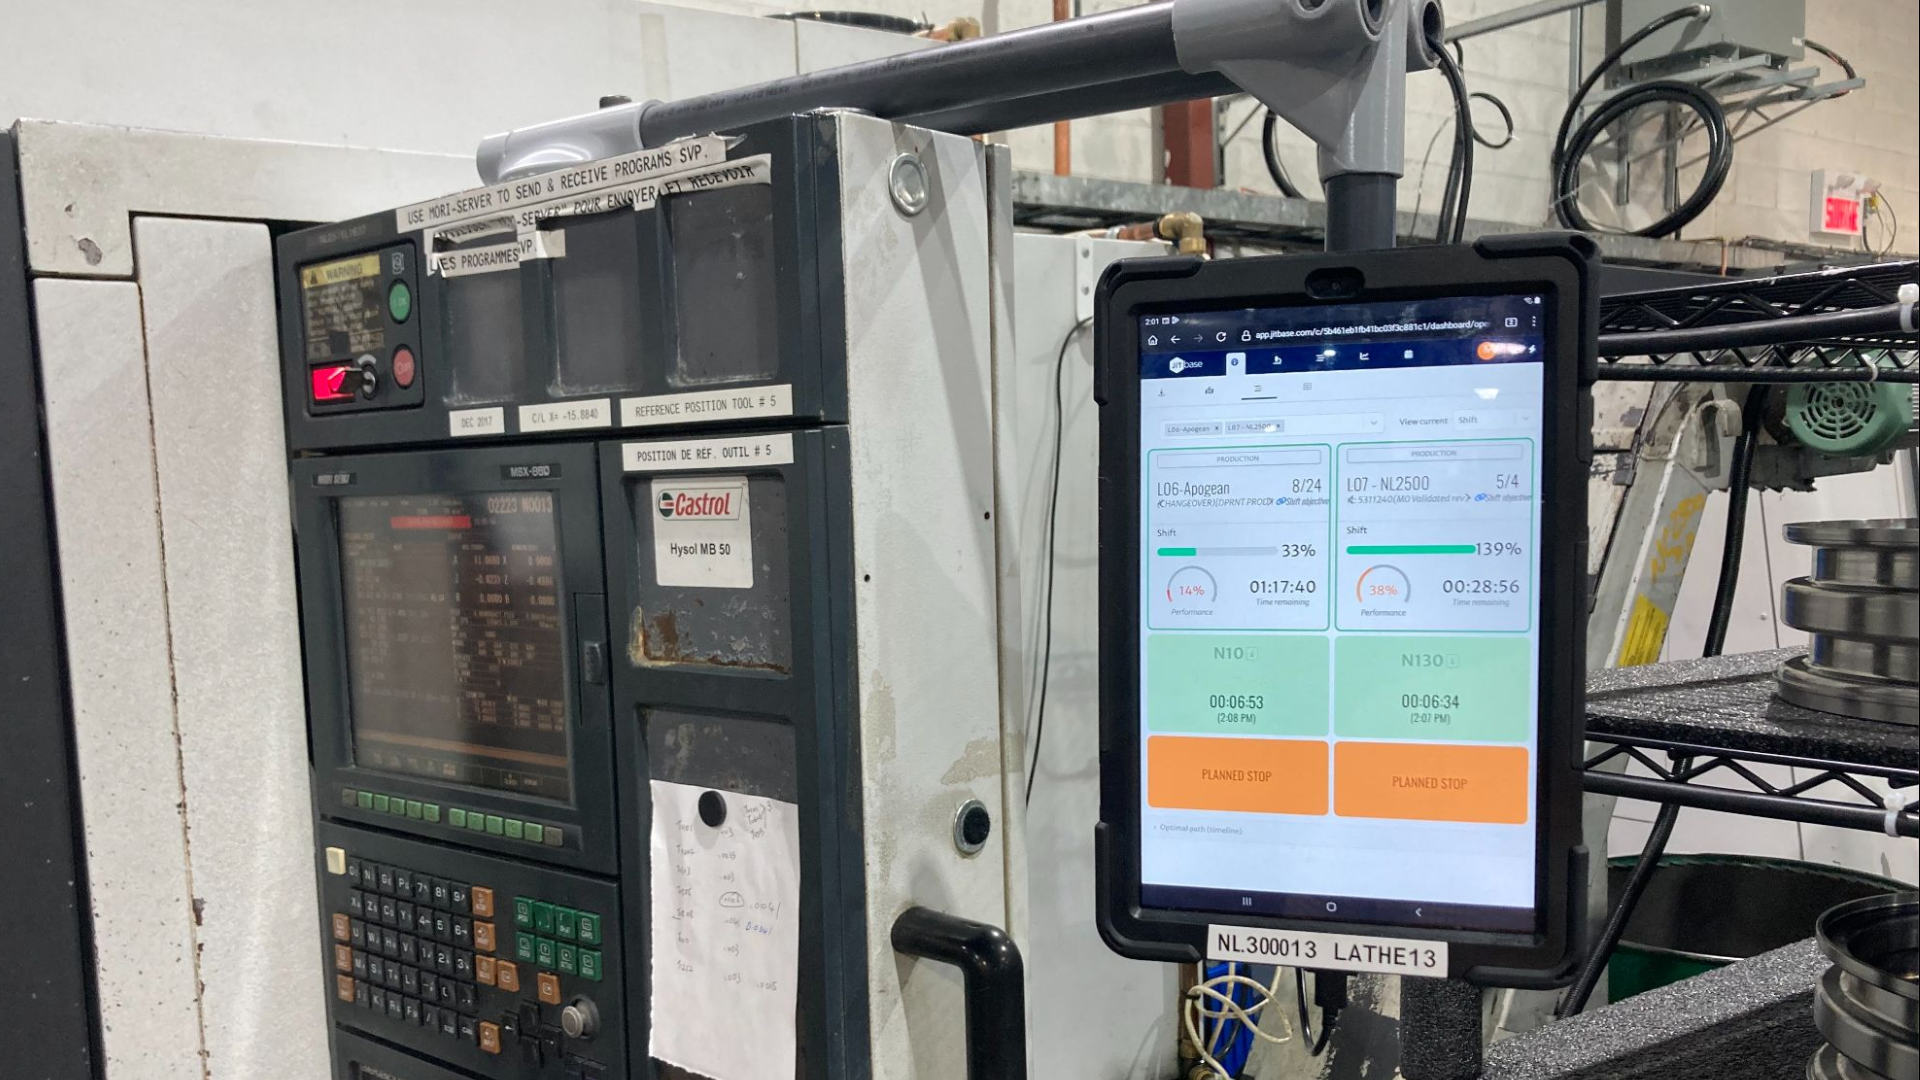
Donnez un écran à l’opérateur, à son poste. L’opérateur déclare les pièces non conformes depuis l’écran de la machine, et les superviseurs les voient en direct.
Découvrir l’interface opérateurComment améliorer le first pass yield ?
- Classez les raisons. Triez les pièces non conformes par raison et traitez d’abord la première ou les deux premières. La méthode est la même que dans l’analyse des causes racines avec un diagramme de Pareto.
- Sécurisez la première pièce. Beaucoup de pertes après un réglage s’évitent en contrôlant la première pièce avant de lancer le lot.
- Notez ce qui fonctionne. Enregistrez les correcteurs validés, les limites de durée de vie des outils et les versions de programme, pour que le prochain passage parte d’un état connu et bon.
- Rendez le changement durable. Les changements qui tiennent font partie de votre système qualité. Voir le système de management de la qualité en atelier CNC.
- Mesurez de nouveau. Comparez le FPY sur la même machine et la même référence, avant et après le changement.
Le FPY est très proche du facteur qualité du taux de rendement synthétique (TRS). Ce facteur se calcule en général de la même façon, pièces bonnes divisées par pièces totales, les retouches comptant comme des pertes. Les mêmes données servent aux deux.
Où JITbase intervient
JITbase lit le nombre de pièces sur la machine, et l’opérateur déclare les pièces non conformes depuis l’écran de la machine, avec une raison choisie dans une liste. Ensemble, ces données donnent les deux chiffres dont le first pass yield a besoin, par machine et par ordre de fabrication, sans feuille papier à remplir en fin de poste.
JITbase n’inspecte pas les pièces et ne détecte pas les défauts par lui-même : c’est l’opérateur qui décide si une pièce est conforme. Les pièces non conformes sont aussi enregistrées dans une seule catégorie. Si vous voulez séparer la retouche du rebut pour calculer le rendement final, tenez ce registre dans votre système qualité. JITbase apporte les données à la machine, pour voir où le first pass yield baisse, classer les raisons et agir sur le bon ordre de fabrication.
Ce qu’il faut retenir
- Le first pass yield est la part des pièces bonnes du premier coup, sans retouche ni rebut.
- FPY = (pièces lancées − pièces non bonnes du premier coup) ÷ pièces lancées. Les pièces retouchées comptent comme non bonnes.
- Le rendement final et le taux de rebut peuvent sembler bons alors que le FPY révèle beaucoup de retouches cachées.
- Sur plusieurs opérations, multipliez le FPY de chaque étape pour obtenir le rendement de toute la gamme.
- Comptez les pièces à la machine, déclarez chaque pièce non conforme à la machine, et analysez par machine et par référence.
Mesurez ce que valent moins de retouches. Estimez le retour sur investissement du suivi des pièces produites et des pièces non conformes sur vos propres machines.
Calculer votre retour sur investissementFoire aux questions
Qu’est-ce que le first pass yield ?
Le first pass yield est la part des pièces qui sortent bonnes d’une opération du premier coup, sans retouche et sans rebut. On l’appelle aussi rendement du premier passage ou bon du premier coup. Une pièce corrigée après le contrôle peut être livrée, mais elle ne compte pas comme bonne dans le first pass yield.
L’indicateur montre la qualité du procédé lui-même, pas seulement celle de ce qui est livré. Dans un atelier CNC, il révèle le temps passé à retoucher et à recontrôler des pièces, que le taux de rebut et le rendement final ne montrent pas.
Comment calculer le FPY ?
Prenez les pièces entrées dans l’opération, retirez les pièces qui n’étaient pas bonnes du premier coup, puis divisez par les pièces entrées. Par exemple, si 200 pièces sont lancées et que 12 sont non conformes, le FPY est de 188 divisé par 200, soit 94 %.
Les pièces non bonnes comprennent à la fois les pièces rebutées et les pièces retouchées. Si vous ne retirez que le rebut, vous obtenez le rendement final, et le résultat paraîtra meilleur que le procédé ne l’est réellement.
Quelle différence entre first pass yield et rendement final ?
Le rendement final compte les pièces bonnes à la fin, y compris les pièces retouchées. Le first pass yield ne compte que les pièces bonnes du premier coup. Dans l’exemple de 200 pièces avec 8 retouches et 4 rebuts, le rendement final est de 98 %, alors que le first pass yield est de 94 %.
L’écart entre les deux correspond à la charge de retouche. Un atelier qui a un rendement final élevé et un first pass yield bien plus bas livre de bonnes pièces. Il les paie avec du temps machine, des manipulations et des contrôles en plus.
Une pièce retouchée compte-t-elle dans le first pass yield ?
Non. Une pièce retouchée n’était pas bonne du premier coup, elle compte donc contre le first pass yield, même si elle est livrée après la réparation. C’est la principale différence entre le first pass yield et le rendement final.
En pratique, les opérateurs doivent déclarer les pièces retouchées comme non conformes, et pas seulement les pièces rebutées. Si une retouche est faite discrètement à l’établi sans être enregistrée, le first pass yield paraîtra plus élevé qu’il ne l’est.
Qu’est-ce que le rendement cumulé (RTY) ?
Le rendement cumulé, ou RTY, est le first pass yield de toute une gamme d’opérations. On le calcule en multipliant le first pass yield de chaque opération. Trois opérations à 94 %, 97 % et 99 % donnent un rendement cumulé d’environ 90,3 %.
Il montre combien est perdu sur toute la gamme, même quand chaque opération semble acceptable prise seule. Pour savoir où agir, gardez aussi le first pass yield de chaque opération.
Quel est un bon first pass yield pour un atelier CNC ?
Il n’existe pas de cible universelle. Le bon niveau dépend des pièces, de la matière, des tolérances et de la taille des lots. Un atelier qui fait des séries répétitives n’atteindra pas le même chiffre qu’un atelier qui usine des prototypes dans des alliages durs.
La meilleure référence est votre propre tendance, par machine, par référence de pièce et par opération. Établissez une base de départ sur quelques semaines, traitez les principales causes de pièces non conformes, et vérifiez que le first pass yield monte et reste stable.