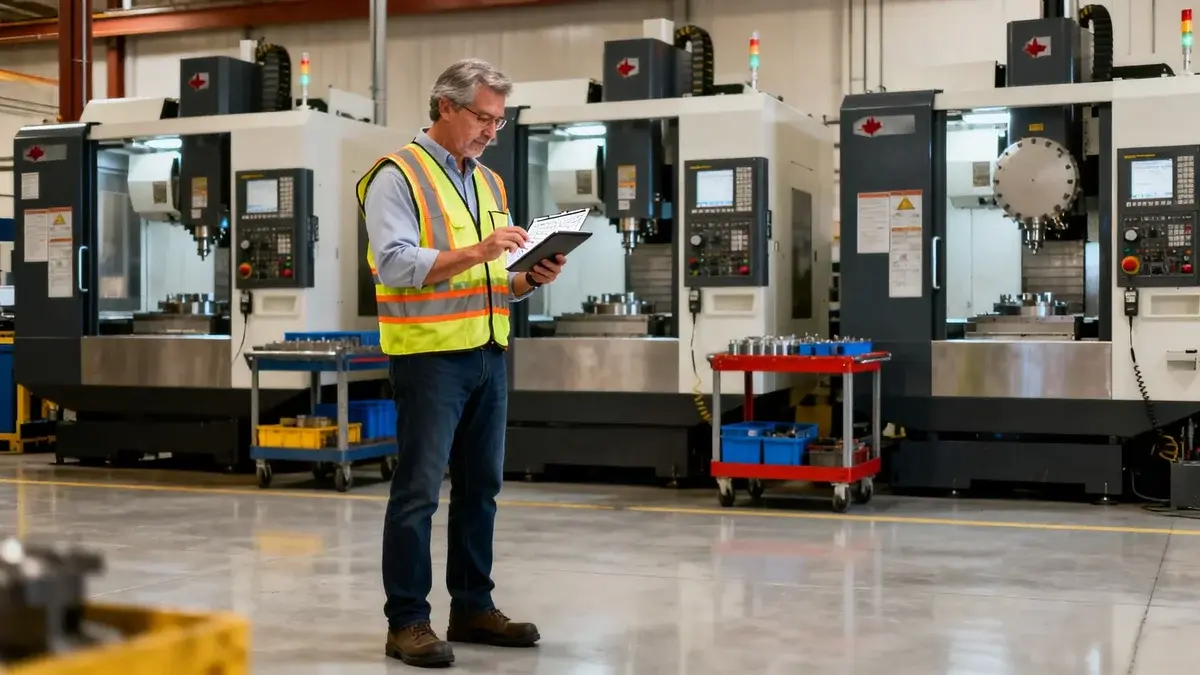
Une gemba walk est une visite sur le terrain pour voir comment le travail se fait vraiment. Le responsable va aux machines, observe le procédé et pose des questions aux opérateurs. En lean, c’est une habitude simple qui rapporte vite.
Dans un atelier CNC, la visite passe souvent à côté du vrai problème. Vous passez à 9 h, les machines usinent, tout semble normal. Le long réglage, l’attente de matière et l’arrêt de l’équipe de nuit ont eu lieu avant votre arrivée. Ce guide explique ce qu’est une gemba walk et à quoi elle sert. Il montre aussi comment la mener en atelier CNC, en partant des arrêts du poste précédent.
Gemba walk : définition et origine
Gemba est un mot japonais qui signifie « le lieu réel » : l’endroit où la valeur est créée. Dans une usine, le gemba, c’est l’atelier. La gemba walk consiste à s’y rendre pour observer le travail directement, au lieu de s’appuyer seulement sur les rapports et les réunions.
La démarche vient du système de production de Toyota et du lean, comme le décrit le Lean Enterprise Institute (en anglais). Elle repose sur trois idées :
- Aller voir. Observer le procédé là où il se passe, à la machine, pas depuis le bureau.
- Demander pourquoi. Poser des questions ouvertes pour comprendre les causes, pas pour trouver un coupable.
- Respecter les personnes. Les opérateurs connaissent le mieux le procédé. La visite est une conversation avec eux, pas une inspection.
Quel est l’objectif d’une gemba walk ?
Le premier objectif est de comprendre comment le travail se passe vraiment. Un rapport indique qu’un ordre de fabrication a pris 12 heures au lieu de 8. L’atelier montre pourquoi : un outil manquant, un montage à ajuster ou un programme à corriger à la machine. Parfois, l’opérateur conduit simplement trois machines et ne peut pas être partout.
Le deuxième objectif est d’enlever ce qui gêne. Chaque visite devrait se terminer par quelques actions concrètes, chacune avec un responsable et une date. Le troisième objectif est de soutenir l’équipe. Un responsable qui vient régulièrement dans l’atelier entend parler des problèmes tôt, quand ils sont encore petits.
Pourquoi la gemba walk rate souvent le problème en atelier CNC
Une gemba walk montre un instant, pas un poste. Les machines CNC tournent souvent longtemps avec peu d’interventions de l’opérateur. Ce que vous voyez pendant une visite de 20 minutes est donc rarement ce qui a coûté le plus de temps. Les plus grosses pertes viennent souvent d’événements déjà terminés :
- Un long réglage pendant le poste précédent.
- Une machine arrêtée pendant la nuit, en attente d’une décision.
- Des arrêts courts et répétés dont personne ne se souvient en fin de journée.
- Un ordre de fabrication qui a produit des pièces non conformes avant que le problème soit trouvé.
Sans données, la visite suit le bruit : la machine en alarme à ce moment-là, ou l’opérateur qui se plaint le plus fort. Avec les données du poste précédent, vous savez avant de quitter le bureau quelle machine a perdu le plus de temps, et pour quel motif.
Sachez où est passé le temps avant la visite. JITbase enregistre l’état de chaque machine et chaque arrêt : vous voyez le poste précédent, machine par machine, avant d’aller dans l’atelier.
Découvrir le suivi des machinesComment faire une gemba walk en atelier CNC : 7 étapes
- Regardez le poste précédent avant la visite. Consultez les arrêts et leurs motifs, machine par machine. Choisissez la ou les deux machines qui ont perdu le plus de temps, ou le motif qui revient le plus. Classer les arrêts par motif, c’est la même méthode que dans l’analyse des causes racines avec un diagramme de Pareto.
- Choisissez un seul thème. Les réglages, l’attente de matière, les premières pièces ou les pièces non conformes d’un ordre de fabrication. Une visite centrée sur un thème donne de meilleures réponses qu’un tour de tout l’atelier.
- Allez-y quand le problème se produit. Si les pertes sont dans les réglages, soyez là pendant un réglage. Si elles arrivent au changement de poste, faites la visite au changement de poste.
- Observez le procédé, pas les personnes. Regardez la suite du travail : où l’opérateur se déplace, ce qu’il cherche, ce qu’il attend.
- Posez des questions ouvertes. Partez de ce que vous avez vu dans les données : « La machine 4 s’est arrêtée 50 minutes cette nuit pour un problème d’outil. Que s’est-il passé ? »
- Notez ce que vous avez vu. Inscrivez les faits à côté des données. Quand les deux ne concordent pas, par exemple un motif d’arrêt qui ne correspond pas à ce que décrit l’opérateur, c’est aussi un constat.
- Convenez d’une ou deux actions. Donnez à chaque action un responsable et une date, puis vérifiez-la à la visite suivante. C’est le suivi qui transforme la visite en amélioration.
Le tableau ci-dessous montre comment un signal dans les données devient une question dans l’atelier.
| Ce que montrent les données | Ce qu’il faut regarder dans l’atelier | Question à poser |
|---|---|---|
| Longs arrêts pour réglage sur une machine | Le réglage lui-même : outils, montages, correcteurs, première pièce | Que devez-vous chercher ou attendre pendant un réglage ? |
| Arrêts en attente de matière ou de programme | D’où viennent la matière et les programmes, et qui les libère | Quand avez-vous su que cet ordre de fabrication était le suivant, et que manquait-il ? |
| Beaucoup d’arrêts courts avec le même motif | La machine pendant quelques cycles | Qu’est-ce qui vous fait arrêter la machine pendant le cycle ? |
| Pièces non conformes sur un ordre de fabrication | L’étape de contrôle et la première pièce | À quelle étape avez-vous trouvé le problème, et comment ? |
| Arrêts sans motif saisi | La façon dont l’opérateur saisit les arrêts à la machine | Qu’est-ce qui rend la saisie du motif difficile quand la machine s’arrête ? |
Les arrêts courts répétés, les réglages et les attentes sont aussi les signes habituels d’une contrainte. Si la même machine revient sans cesse, voir la théorie des contraintes en atelier CNC. Pour les réglages, de petites expériences kaizen sont un bon moyen de tester les actions issues de la visite.
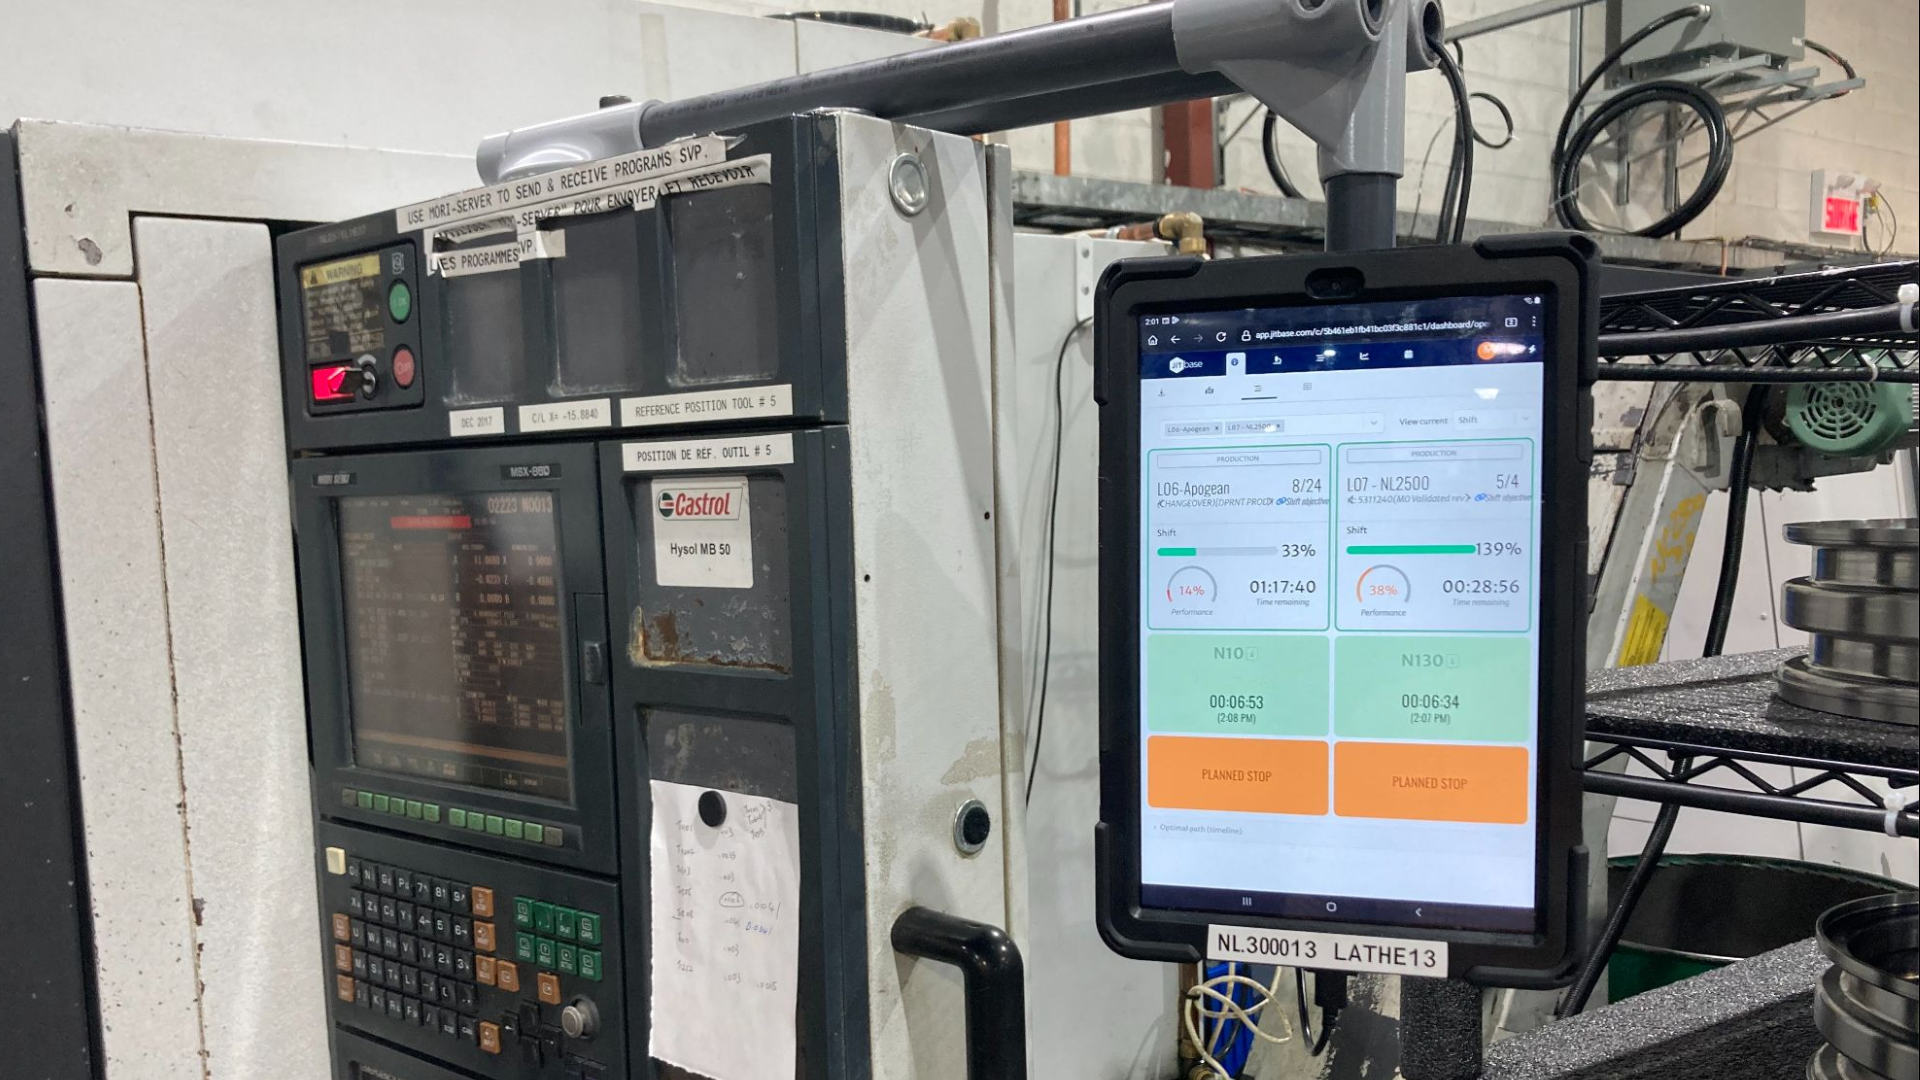
Donnez un écran à l’opérateur, à son poste. L’opérateur signale ce qui se passe à son poste de travail, et les superviseurs le voient en temps réel.
Découvrir l’interface opérateurGemba walk : la liste de questions à poser
Une courte liste de questions donne la même rigueur à chaque visite. Choisissez celles qui correspondent à votre thème :
- Quel est le standard pour cette étape, et est-il écrit ?
- Qu’est-ce qui vous a bloqué pendant le dernier poste ?
- Qu’attendez-vous le plus souvent : la matière, un programme, un outil, un contrôle, une décision ?
- Que devez-vous chercher pendant un réglage ?
- Est-il facile de saisir le motif d’arrêt à la machine ? Sinon, pourquoi ?
- Quel ordre de fabrication ou quelle référence pose le plus de problèmes ?
- Si vous pouviez changer une seule chose sur cette machine, laquelle serait-ce ?
Demandez à l’opérateur de vous montrer, pas seulement de vous expliquer. Une question sur un arrêt précis obtient une meilleure réponse qu’une question générale comme « des problèmes aujourd’hui ? ».
Gemba walk et réunion quotidienne SQCDP
Beaucoup d’ateliers associent la gemba walk à une courte réunion quotidienne devant un tableau SQCDP : sécurité, qualité, coûts, délais et personnel. La réunion passe en revue la veille en quelques minutes. La visite va ensuite dans l’atelier pour comprendre le plus gros écart.
Les deux fonctionnent mieux quand elles s’appuient sur les mêmes données. Les arrêts par machine et leurs motifs alimentent la discussion sur les délais et les coûts, et les pièces non conformes celle sur la qualité. Pour bâtir cette routine, voir l’organisation quotidienne de la production en atelier CNC et les tableaux de bord de production par rôle. Ce qui est appris pendant la visite doit aussi atteindre l’équipe suivante, grâce à une passation de poste claire.
Les erreurs courantes pendant une gemba walk
- Transformer la visite en inspection. Si les opérateurs se sentent contrôlés, ils cessent de montrer les vrais problèmes. C’est encore plus vrai quand l’atelier vient de commencer à collecter des données machine. Voir comment faire accepter le suivi aux opérateurs.
- Visiter sans thème. Un tour général produit une longue liste d’observations et peu d’actions.
- Suivre le bruit. La machine en alarme à cet instant n’est pas toujours celle qui a perdu le plus de temps. Regardez d’abord le poste précédent.
- Corriger sur place sans l’opérateur. Une correction rapide faite par le responsable dure rarement. Décidez de l’action avec ceux qui font le travail.
- Ne pas assurer le suivi. Une action jamais vérifiée apprend à l’équipe que la visite ne change rien.
- Remplacer la visite par un écran. Un tableau de bord montre où regarder. Il ne montre pas pourquoi. Il faut toujours aller à la machine.
Où JITbase intervient
JITbase enregistre l’état de chaque machine CNC et chaque arrêt. Sur l’écran de la machine, l’opérateur saisit le motif de chaque arrêt et distingue une panne d’un arrêt planifié, comme un réglage ou une pause. Il déclare aussi les pièces non conformes et peut appeler un responsable depuis l’écran. Avant la visite, le responsable voit les arrêts et leurs motifs du poste précédent, machine par machine.
JITbase ne fait pas la gemba walk à votre place. Il montre quelle machine et quel arrêt méritent votre temps, mais la cause se trouve à la machine, avec l’opérateur. Ce qu’il apporte, c’est un point de départ clair, pour que chaque visite commence par la bonne question. Quand un opérateur a besoin d’aide pendant le poste, l’appel depuis l’écran de la machine joue le rôle d’un système andon.
Ce qu’il faut retenir
- Une gemba walk est une visite sur le terrain pour voir comment le travail se fait vraiment : aller voir, demander pourquoi, respecter les personnes.
- En atelier CNC, une visite montre un instant, pas un poste. Les plus grosses pertes ont souvent eu lieu avant votre arrivée.
- Consultez les arrêts et leurs motifs du poste précédent, puis choisissez une ou deux machines et un thème.
- Observez le procédé, posez des questions ouvertes sur des arrêts précis, et convenez d’une ou deux actions avec un responsable et une date.
- Les données machine disent où regarder. La visite dit pourquoi.
Mesurez ce que valent moins d’arrêts. Estimez le retour sur investissement du suivi des arrêts et de leurs motifs sur vos propres machines.
Calculer votre retour sur investissementFoire aux questions
Qu’est-ce qu’une gemba walk ?
Une gemba walk est une visite sur le lieu où le travail se fait, pour voir comment il se fait vraiment. Gemba est un mot japonais qui signifie « le lieu réel ». Dans un atelier CNC, le gemba, c’est l’atelier : les machines, les réglages, le poste de contrôle et les opérateurs qui les conduisent.
La démarche vient du lean et du système de production de Toyota. Elle repose sur trois idées : aller voir, demander pourquoi et respecter les personnes. Le responsable observe et pose des questions. Le but est de comprendre le procédé, pas de contrôler les gens.
Quel est l’objectif d’une gemba walk ?
L’objectif est de comprendre comment le travail se passe vraiment et de trouver ce qui le gêne. Les rapports et les réunions donnent un résumé. L’atelier montre les attentes, les recherches, les contournements et les réglages qui durent plus longtemps que prévu.
Le second objectif est de soutenir l’équipe. Les opérateurs savent où sont les problèmes, et la visite leur donne un moment régulier pour le dire. Chaque visite devrait se terminer par un petit nombre d’actions, chacune avec un responsable et une date.
À quelle fréquence faire une gemba walk ?
Il n’y a pas de règle fixe. Beaucoup d’ateliers font une courte visite chaque jour, souvent juste après la réunion de production, et une visite plus longue sur un thème chaque semaine. Une visite quotidienne de 15 à 30 minutes est plus facile à tenir qu’une longue visite mensuelle.
Ce qui compte le plus, c’est la régularité et le suivi. Une visite faite chaque jour, avec les actions vérifiées à la visite suivante, apporte plus qu’une visite occasionnelle qui laisse une longue liste de constats que personne ne ferme.
Quelles questions poser pendant une gemba walk ?
Posez des questions ouvertes sur le procédé. Par exemple : quel est le standard pour cette étape ? Qu’est-ce qui vous a bloqué pendant le dernier poste ? De quoi avez-vous besoin que vous n’avez pas ? Que changeriez-vous en premier ? Demandez à l’opérateur de vous montrer, pas seulement de vous expliquer.
Évitez les questions qui sonnent comme un reproche, comme « pourquoi cette machine est-elle arrêtée ? ». Demandez plutôt ce qui se passe et ce qui gêne. Si vous avez regardé les arrêts avant la visite, vous pouvez parler d’un arrêt précis, ce qui donne une réponse bien plus utile.
Quelle différence entre une gemba walk et un audit ?
Un audit vérifie que le travail suit un standard et relève les écarts. Une gemba walk cherche à comprendre pourquoi le travail se fait de cette façon et ce qui le gêne. L’audit juge la conformité. La gemba walk cherche des causes et des améliorations.
Les deux peuvent utiliser une liste de points à vérifier, d’où la confusion. Si les opérateurs se sentent contrôlés pendant une gemba walk, ils cessent de montrer les vrais problèmes. La visite perd alors l’essentiel de sa valeur.
Les données machine peuvent-elles remplacer la gemba walk ?
Non. Les données machine montrent quand une machine s’est arrêtée, combien de temps, et le motif saisi par l’opérateur. Elles ne montrent pas comment le réglage a été fait, ce que l’opérateur attendait ou ce qui ne va pas sur le montage. Pour le voir, il faut aller à la machine.
Les données et la visite fonctionnent mieux ensemble. Les données indiquent quelle machine et quel arrêt regarder. La visite explique pourquoi c’est arrivé. Consulter un tableau de bord à distance est utile, mais ce n’est pas une gemba walk.