Un système andon est un moyen, pour les personnes à la machine, de signaler un problème afin que quelqu’un réagisse avant qu’il s’aggrave. Le mot est japonais et désigne une lanterne. L’idée vient du lean, où chacun peut donner l’alerte au lieu de laisser le problème passer au poste suivant.
Dans un atelier CNC, le signal s’arrête souvent à un voyant sur la machine : personne ne le voit depuis l’autre bout de l’atelier, et il ne garde aucune trace. Ce guide présente le principe de l’andon lean : comment fonctionne un système andon, ce que font la colonne lumineuse et le tableau andon, et comment démarrer avec les données que vous avez déjà, y compris l’appel de l’opérateur depuis l’écran de la machine.
Qu’est-ce que l’andon lean ? Définition du système andon
Un système andon a une seule mission : rendre un problème visible dès qu’il survient et amener la bonne personne à réagir. Il se compose de trois éléments : un signal lancé à la machine, un affichage que les autres peuvent voir, et une réponse d’une personne censée agir.
L’idée est simple, et la valeur est dans la réponse, pas dans l’équipement. Un voyant que personne ne traite est de la décoration. Un écran partagé et une personne désignée pour chaque type d’appel peuvent faire un andon, même sans voyant.
Comment fonctionne un système andon sur le plancher d’un atelier CNC ?
| Élément | Rôle | Question à se poser |
|---|---|---|
| Signal | L’opérateur ou la machine signale un problème : appel à la maintenance, demande de matière, arrêt avec un motif | L’opérateur peut-il signaler sans quitter sa machine ? |
| Affichage | Le signal apparaît là où les gens le voient : voyant, écran, tableau | La personne qui doit réagir le voit-elle sans le chercher ? |
| Réponse | Quelqu’un agit, et le délai de réponse est enregistré | Chaque type d’appel a-t-il une personne désignée ? |
Sur un plancher CNC, les appels typiques concernent la maintenance et la matière : une machine qui a besoin d’un technicien, ou un ordre de fabrication qui attend de la matière. Commencez par ces deux types avant d’en ajouter. Trop de types d’appel rendent le tableau difficile à lire et ralentissent la réponse.
Colonne lumineuse ou tableau andon (andon board) : quelle différence ?
| Colonne lumineuse | Tableau andon (andon board) | |
|---|---|---|
| Où il s’affiche | Sur la machine, visible de près | Sur un écran visible depuis tout l’atelier |
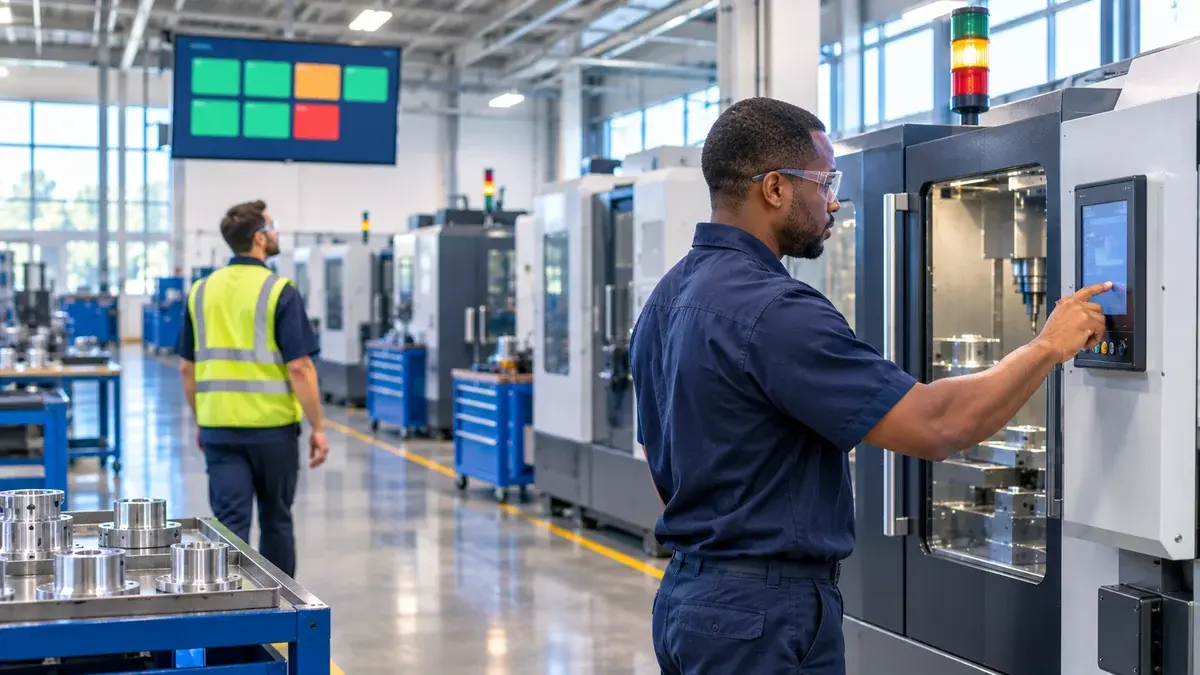
| Ce qu’il indique | Une couleur ou un son : quelque chose ne va pas | Quelle machine, quel type d’appel, et depuis combien de temps |
| Historique | Aucun : une fois le voyant éteint, rien n’est conservé | Les appels et les motifs d’arrêt peuvent être enregistrés avec leur heure et leur durée |
| Limite | Ne dit ni pourquoi, ni pendant combien de temps | Demande de placer un écran là où les gens passent |
Les deux ne s’opposent pas. Le voyant donne un signal local immédiat, et le tableau donne la vue partagée et la trace. Un atelier peut démarrer par le tableau, parce qu’il apporte un historique que le voyant seul ne donne pas.
De quelles données un système andon a-t-il besoin ?
Pour être plus qu’un voyant, un andon a besoin de quelques champs pour chaque événement :
- La machine
- Le type d’appel ou le motif d’arrêt (maintenance, matière, réglage planifié, panne)
- L’heure de l’appel
- L’heure de la réponse
- La durée jusqu’à la réponse
Avec ces champs, vous voyez quelle machine appelle le plus, quel type d’appel attend le plus longtemps et quels motifs reviennent chaque semaine. Le classement des causes est traité dans l’analyse des causes d’arrêt avec un diagramme de Pareto.
Voyez toutes vos machines sur un seul écran. JITbase affiche l’état en direct de chaque machine sur un écran de l’atelier : un problème est visible sans parcourir le plancher.
Découvrir le suivi des machinesComment démarrer un tableau andon sans nouveau matériel ?
- Choisissez deux types d’appel. Commencez par la maintenance et la matière. N’ajoutez les autres que lorsque les deux premiers fonctionnent.
- Convenez des motifs d’arrêt. Gardez une liste courte et séparez les arrêts planifiés (réglage, pause, changement de série) des vraies pannes.
- Placez un écran là où les gens passent. Un tableau n’est utile que si la personne qui répond le voit sans le chercher. Les options d’écran, de la télévision à un écran par machine, sont présentées dans le travailleur connecté.
- Désignez qui répond à chaque appel. Une personne par type d’appel, avec un délai de réponse visé que vous pouvez mesurer.
- Laissez l’opérateur appeler depuis la machine. Un appel doit prendre quelques secondes, pour ne pas être oublié quand l’opérateur est occupé.
- Faites le point chaque semaine. Regardez les appels par type, les délais de réponse et les motifs qui reviennent, puis changez une seule chose à la fois.
Exemple chiffré : une semaine d’appels sur trois machines
Supposons que trois machines d’un même poste enregistrent les appels ci-dessous sur une semaine. Les chiffres sont une illustration, et ils supposent que la machine attend pendant l’appel.
| Type d’appel | Appels | Délai de réponse moyen | Temps d’attente |
|---|---|---|---|
| Maintenance | 7 | 14 min | 98 min |
| Matière | 5 | 6 min | 30 min |
| Total | 12 | 128 min (environ 2 h 8 min) |
Les appels à la maintenance pèsent le plus dans l’attente : 98 minutes sur 128. Si une personne désignée et un tableau visible font passer le délai moyen de 14 à 10 minutes, les sept mêmes appels coûtent 70 minutes au lieu de 98, soit 28 minutes récupérées sur la semaine. Les appels de matière sont déjà traités vite : ce n’est pas par là qu’il faut commencer.
Remplacez ces chiffres par les appels et les délais enregistrés sur vos propres machines.
Donnez un écran à l’opérateur, à son poste. L’opérateur confirme ses tâches et appelle la maintenance ou demande de la matière depuis l’écran, et les superviseurs le voient en direct.
Découvrir l’interface opérateurQuelles données montrent que l’andon fonctionne ?
- Délai de réponse par type d’appel. Il doit baisser quand chaque type a une personne désignée.
- Nombre d’appels par machine. Une machine qui appelle bien plus que les autres mérite une visite.
- Motifs qui reviennent. Un motif répété est une cause à corriger. Classez-les avec un diagramme de Pareto, comme vu plus haut.
- Part des arrêts imprévus. Elle doit baisser à mesure que les causes répétées disparaissent. Voir la détection automatisée des arrêts pour savoir comment les arrêts sont repérés.
Moins d’arrêts imprévus augmentent la disponibilité, l’un des trois facteurs du taux de rendement synthétique (TRS). Les appels ne sont pas une note contre les opérateurs : un nombre d’appels qui monte au début peut simplement vouloir dire que le signal est enfin visible.
Les erreurs courantes avec l’andon
- Trop de types d’appel. Deux ou trois types clairs valent mieux que dix.
- Personne pour répondre. Un signal que personne n’est censé traiter apprend aux opérateurs à ne plus appeler.
- Un écran que personne ne voit. Placez-le là où la personne qui répond passe déjà. Pour ce qu’il faut montrer à l’opérateur, au planificateur et à la direction, voir le tableau de bord CNC par rôle.
- Traiter les appels comme des fautes. Si l’on reproche aux opérateurs d’appeler, ils arrêtent. Pour les faire adhérer, voir la conduite du changement en atelier.
- Compter le voyant et pas la réponse. Un voyant allumé ou éteint ne dit rien sans le délai de réponse.
- Mélanger arrêts planifiés et imprévus. Un réglage ou une pause n’est pas une panne : enregistrez-les à part.
Où JITbase intervient
Dans JITbase, l’opérateur peut appeler la maintenance ou demander de la matière depuis l’écran de la machine. L’appel s’affiche sur le tableau de bord présenté sur un écran de l’atelier, et il est enregistré avec son heure et son délai de réponse, comme les motifs d’arrêt saisis à la machine. Les alarmes de la machine sont aussi enregistrées par type et par machine.
JITbase n’envoie pas d’alertes automatiques fondées sur des seuils : l’appel est lancé par l’opérateur. Une colonne lumineuse ou une sirène est un équipement distinct, que JITbase ne remplace pas. JITbase apporte l’écran partagé et la trace, pour voir quels appels attendent le plus longtemps et quels motifs reviennent. Votre équipe décide toujours qui répond et à quelle vitesse. Le point hebdomadaire trouve sa place dans l’organisation quotidienne de la production CNC.
Ce qu’il faut retenir
- Un système andon rend un problème visible tout de suite et amène une personne désignée à réagir : la valeur est dans la réponse.
- Une colonne lumineuse donne le signal local. Un tableau andon donne la vue partagée et l’historique.
- Commencez par deux types d’appel, la maintenance et la matière, un écran devant lequel les gens passent et une personne désignée pour chaque type.
- Suivez le délai de réponse par type d’appel, le nombre d’appels par machine et les motifs qui reviennent.
- JITbase fournit l’écran partagé et la trace, et n’envoie pas d’alertes automatiques par seuil. L’équipe décide qui répond et à quelle vitesse.
Mesurez ce que valent des réponses plus rapides. Estimez le retour sur investissement du suivi des arrêts, des appels et des délais de réponse sur vos propres machines.
Calculer votre retour sur investissementFoire aux questions
Qu’est-ce qu’un système andon ?
Un système andon est un moyen de rendre un problème visible dès qu’il survient et d’amener la bonne personne à réagir. Il comprend trois éléments : un signal lancé à la machine, un affichage que les autres peuvent voir, et une réponse d’une personne censée agir. Le mot andon est japonais et désigne une lanterne, et l’idée vient du lean.
Dans un atelier CNC, cela peut être aussi simple qu’un voyant sur la machine, ou aussi complet qu’un écran qui montre chaque machine, le type d’appel et le temps d’attente. Ce qui fait fonctionner l’andon, c’est la réponse, pas l’équipement.
Quelle est la différence entre une colonne lumineuse et un tableau andon ?
Une colonne lumineuse, posée sur la machine, donne un signal local immédiat par une couleur ou un son. Elle montre que quelque chose ne va pas, mais pas quoi, et elle ne garde aucun historique. Un tableau andon est un écran qui montre quelle machine a appelé, pour quel motif et depuis combien de temps.
Les deux se complètent. Le voyant attire l’œil près de la machine, et le tableau donne la vue partagée et la trace dont vous avez besoin pour progresser.
Faut-il une colonne lumineuse pour faire de l’andon ?
Non. Une colonne lumineuse est utile près de la machine, mais un andon peut fonctionner avec un écran visible et un moyen simple pour l’opérateur d’appeler. Ce qui compte, c’est que la personne qui répond voie le signal et que la réponse soit enregistrée.
Si vos machines ont déjà des colonnes lumineuses, gardez-les. Ajoutez un écran et une trace quand vous voulez savoir quels appels attendent le plus longtemps et quels motifs reviennent.
Qui doit répondre à un appel andon ?
Chaque type d’appel a besoin d’une personne désignée, par exemple la maintenance pour un problème de machine et la personne chargée de la matière pour un ordre de fabrication qui en manque. Un appel qui appartient à tout le monde n’appartient en général à personne.
Fixez un délai de réponse visé que vous pouvez mesurer, et faites le point chaque semaine. Si un appel attend longtemps parce que la personne était absente, la solution est un remplaçant, pas un nouveau rappel aux opérateurs.
En quoi l’andon diffère-t-il d’un tableau de bord du TRS ?
L’andon sert à réagir maintenant : un problème est signalé et quelqu’un répond. Un tableau de bord du TRS sert à mesurer la performance sur un poste, une semaine ou un mois, à travers la disponibilité, la performance et la qualité.
Les deux se soutiennent. Des réponses plus rapides raccourcissent les arrêts, ce qui augmente la disponibilité. Les appels et les motifs enregistrés par l’andon montrent aussi quelles causes méritent une correction durable.
Comment démarrer l’andon dans un petit atelier CNC ?
Commencez par deux types d’appel, la maintenance et la matière, un écran devant lequel les gens passent et une personne désignée pour chaque type. Gardez une liste courte de motifs d’arrêt et séparez les arrêts planifiés des pannes.
Après quelques semaines, regardez les appels par type, les délais de réponse et les motifs qui reviennent. N’ajoutez un type d’appel que lorsque les deux premiers sont traités de façon fiable.
Related Articles