
Dans l’industrie manufacturière, optimiser les processus de production réduit les coûts, limite les arrêts et augmente la productivité. Le temps de changement de série, c’est-à-dire la période nécessaire pour passer d’une production à une autre, en est un facteur clé. Des changements inefficaces entraînent des arrêts prolongés, une baisse du taux de rendement synthétique (TRS) et une hausse des coûts de main-d’œuvre.
Réduire le temps de changement de série est un pilier du lean manufacturing. L’optimisation des temps de réglage des machines et des flux de production améliore l’efficacité et le suivi des performances.
Comprendre l’impact du temps de changement de série
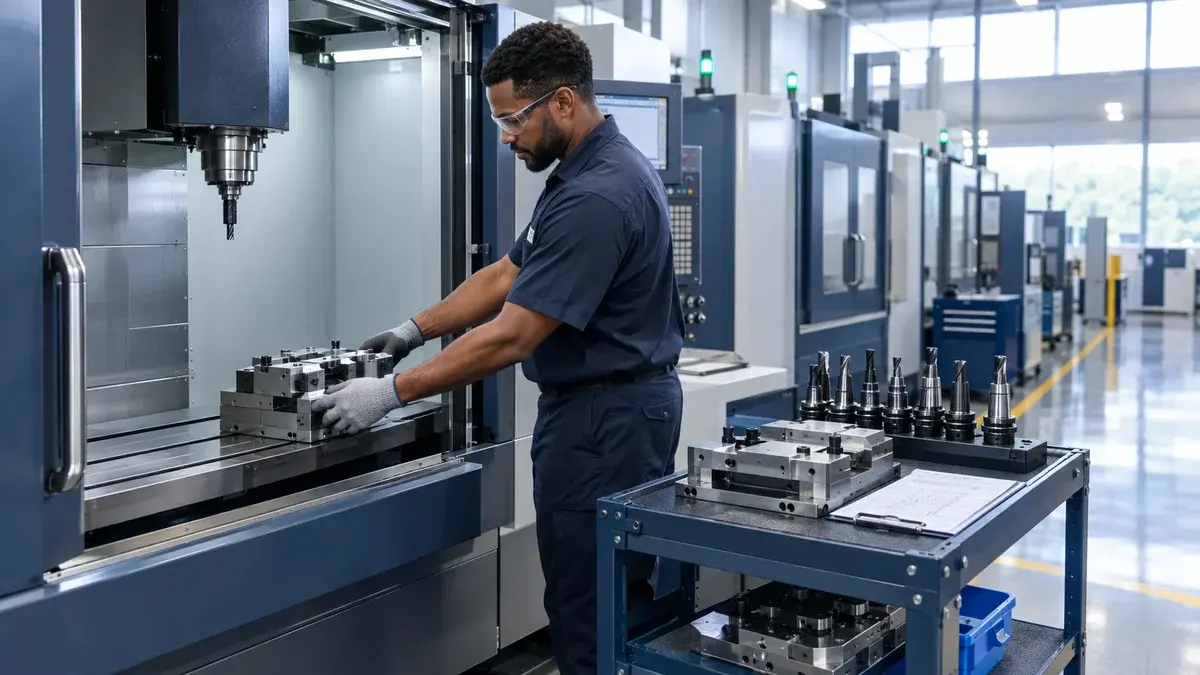
Le temps de changement comprend le retrait et l’installation des outils, l’étalonnage des équipements et les contrôles qualité, jusqu’à l’inspection du premier article. Dans les ateliers à forte variété et à faibles volumes, les changements sont fréquents. S’ils ne sont pas optimisés, ils ralentissent toute la production.
Le TRS est un indicateur clé pour mesurer l’effet des changements. Une valeur élevée signifie moins d’arrêts et une meilleure utilisation des machines. Réduire le temps de changement améliore directement cet indicateur en augmentant le temps productif.
Mesurez vos changements de série réels. JITbase enregistre automatiquement les temps de réglage et de changement de série sur chaque machine CNC connectée, par OF et par opérateur.
Découvrir le suivi de productionLa méthode SMED (Single-Minute Exchange of Die)
La méthode SMED, développée par Shigeo Shingo, vise à ramener les temps de changement sous la barre des 10 minutes. Elle se déroule en quatre étapes :
- Observer et mesurer le changement actuel : chronométrer chaque opération, de la dernière bonne pièce à la première bonne pièce, pour disposer d’une référence fiable.
- Séparer les tâches internes et externes : les tâches internes exigent l’arrêt de la machine (changement d’outils, bridage), tandis que les tâches externes peuvent être réalisées pendant que la machine tourne (préparation des outils, des montages et de la matière).
- Convertir les tâches internes en tâches externes : déplacer un maximum de tâches hors de l’arrêt machine, par exemple en préréglant les outils ou en préparant les montages à l’avance. Chaque tâche convertie réduit directement le temps d’arrêt.
- Rationaliser les tâches restantes : utiliser des outillages à changement rapide, des dispositifs préconfigurés et des systèmes modulaires, puis supprimer les opérations sans valeur ajoutée. Les procédures sont ensuite affinées en continu.
L’application du SMED réduit fortement les temps de réglage, améliore l’utilisation des machines et optimise les coûts de main-d’œuvre.
Les outils numériques et l’automatisation
La technologie simplifie les changements en réduisant les interventions manuelles. Le suivi des machines, les systèmes de gestion de la main-d’œuvre et les objets connectés permettent un suivi en temps réel et une adaptation rapide des configurations.
Les outils clés sont :
- Le suivi de production : l’analyse des performances en temps réel permet de détecter les inefficacités et d’éviter les retards.
- Les systèmes de changement automatique d’outils : présents sur les machines CNC et les robots industriels, ils réduisent l’intervention humaine.
- Les instructions de travail numériques : des instructions interactives réduisent les erreurs et standardisent les changements, parfois avec de la réalité augmentée selon les cas d’usage.
- La planification avancée et l’ordonnancement : organiser les séquences de production limite les changements inutiles. Le guide pour réduire les temps de réglage grâce à une meilleure planification détaille cette approche. Des changements plus courts permettent aussi de lancer des lots plus petits : le guide sur la taille de lot en atelier CNC explique comment recalculer la taille de lot.
L’intégration de ces technologies rend les changements plus rapides et plus précis, tout en réduisant les erreurs.

Enchaînez les OF pour limiter les changements. JITbase ordonnance les OF et affecte les opérateurs à partir des données machine en temps réel, pour regrouper les réglages similaires.
Découvrir l’ordonnancement et la gestion de la main-d’œuvreLean manufacturing et amélioration continue
Le lean manufacturing vise à éliminer les gaspillages et à optimiser l’efficacité. Appliquées aux changements de série, quelques bonnes pratiques permettent de réduire les pertes de temps.
- Éliminer les gaspillages et fluidifier les flux
- Éviter les déplacements inutiles en plaçant les outils et les pièces nécessaires à proximité.
- Limiter les essais et les ajustements en documentant les paramètres optimaux et en préparant le réglage en amont.
- Mettre en place des listes de vérification standardisées pour uniformiser et accélérer le processus.
- Former et responsabiliser les équipes
- Former les opérateurs aux bonnes pratiques de changement rapide.
- Mettre en place une démarche d’amélioration continue (kaizen) pour recueillir et appliquer les suggestions des opérateurs. L’article sur les expériences kaizen en atelier CNC propose un sprint de 6 semaines pour tester ces améliorations.
- Organiser des simulations et des répétitions pour habituer les équipes à travailler efficacement sous contrainte de temps.
- Standardiser et réduire la variété des outils et des composants
- Réduire le nombre de références et utiliser des pièces et des outils standardisés.
- Travailler avec des montages préconfigurés pour éviter les ajustements longs et complexes.
En appliquant ces bonnes pratiques, vous pouvez réduire nettement les temps de changement de série, améliorer le TRS et gagner en flexibilité.
Conclusion
Réduire le temps de changement de série améliore l’efficacité et la compétitivité. L’application du SMED, l’utilisation d’outils numériques, la standardisation des procédures et l’adoption des principes du lean permettent de limiter les arrêts et d’optimiser la production.
L’évolution technologique (objets connectés, automatisation, suivi en temps réel) continue de transformer les changements de série. Les entreprises qui investissent dans ces approches améliorent leur TRS, réduisent leurs coûts de main-d’œuvre et gagnent en flexibilité pour répondre aux exigences du marché.
La réduction du temps de changement de série est un levier stratégique pour produire plus efficacement, limiter les gaspillages et rester compétitif.
Combien vous coûtent vos changements de série ? Estimez le gain d’une réduction des temps de changement à partir de vos propres données de production.
Calculer mon RSIFoire aux questions
Qu’est-ce que la méthode SMED ?
Le SMED (Single-Minute Exchange of Die) est une méthode de réduction des temps de changement de série développée par Shigeo Shingo. Son objectif est de ramener chaque changement sous la barre des 10 minutes. Elle repose sur une idée simple : distinguer les tâches qui exigent l’arrêt de la machine de celles qui peuvent être réalisées pendant qu’elle produit.
La démarche se déroule en quatre étapes : mesurer le changement actuel, séparer les tâches internes et externes, convertir un maximum de tâches internes en tâches externes, puis rationaliser les tâches restantes grâce à des outillages à changement rapide et à des procédures standardisées.
Quelle différence entre tâches internes et tâches externes ?
Les tâches internes ne peuvent être réalisées que machine arrêtée : changer les outils dans la broche ou le magasin, brider le montage, effectuer les prises d’origine, contrôler la première pièce. Les tâches externes peuvent être faites pendant que la machine produit encore l’OF précédent : préparer et prérégler les outils, rassembler les montages et la matière, vérifier le programme.
Le principal gain du SMED vient de cette distinction. Chaque tâche que l’on parvient à sortir de l’arrêt machine réduit directement le temps de changement, souvent sans aucun investissement, simplement grâce à une meilleure préparation.
Le temps de changement de série et le temps de réglage, est-ce la même chose ?
Dans la pratique, les deux termes sont souvent employés l’un pour l’autre. Le temps de changement de série désigne toute la période entre la dernière bonne pièce d’une production et la première bonne pièce de la suivante. Le temps de réglage en est la partie consacrée à la préparation de la machine : outils, montage, programme et contrôles.
Pour piloter une démarche de réduction, le plus important est de mesurer toujours la même chose. La définition la plus utile est la période complète, de la dernière bonne pièce à la première bonne pièce, car elle inclut aussi les attentes et les contrôles que l’on oublie facilement.